OEM組立用ストーブガラスパッキンテープ:幅、厚さ、粘着機能
Oct 16, 2026
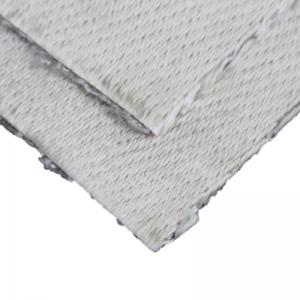
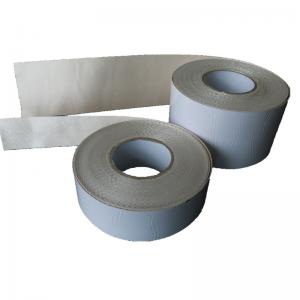
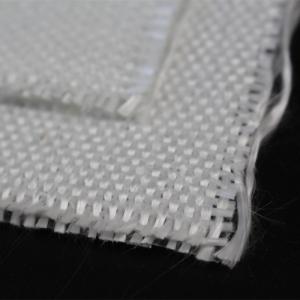
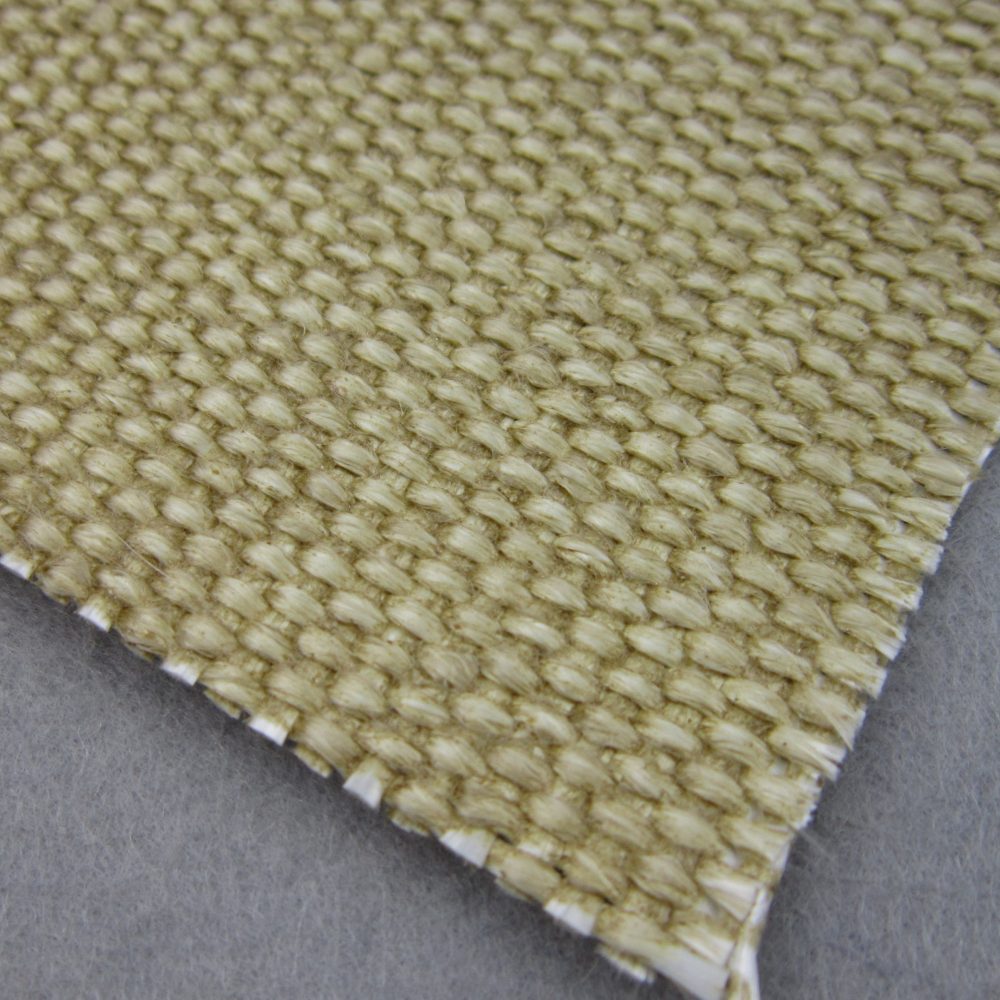
ストーブメーカーは、複数のドアデザインで同じ観察パネルを使用する場合でも、それぞれに異なるガスケットの詳細が必要となることがあります。フレームの凹部、固定クリップ、テープの経路によって、適合性が決まります。幅だけで黒いストリップを注文しても、これらの組み立て要件は解決されません。 ストーブ用ガラスガスケットテープは、ビューイングパネルとその取り付け金具との接合部に使用される平らな布製ストリップです。粘着剤付きの裏面は、組み立て時にストリップの位置合わせを容易にしますが、パネルの恒久的な構造的固定を保証するものではありません。OEM購入の場合は、テープをガラス保持の詳細の一部として指定し、機器のすべてのシールを汎用的に交換するものとして指定しないでください。 BSTFLEX平らな自己粘着式ストーブガラステープこれは、この種の問い合わせの出発点となります。寸法、裏打ち要件、および承認チェックは、機器の図面に従って行う必要があります。 ガラスアセンブリ内のガスケットの位置を確認してください テープを貼る位置を正確にマークしてください。パネルの片面、端、または固定部品とパネルの間などです。これらの位置では、展開幅や切断長さは異なります。施工者が裏紙を貼る面がわかるように、断面図に接着面を示してください。 この部品は、ドア全体とストーブ本体の間のガスケットとは分けて保管してください。丸型のドアロープ、ラダーテープ、平型のストーブ窓用ガスケットは、同じ部品カタログに掲載されていても、それぞれ異なる役割を担っている場合があります。これらの仕様を1つの汎用ガスケット部品番号にまとめないでください。 機器に指定されているパネル材料を使用してください。ガラスセラミック製のビューイングアセンブリでは、フレームとパネルが熱に対して異なる反応を示す場合があります。取り付け設計では、その動きと製造公差を考慮しつつ、パネルと金属部品が直接接触しないようにしてください。 幅は窓の周囲ではなく、断面から選択してください。 窓の周囲長は、テープの長さを決定するのに役立ちますが、テープの幅を決定するものではありません。まず、布で覆う必要のある面と、覆わずに残しておく必要のある面をマークしてください。 片面に貼付するストリップについては、使用可能なコンタクトバンドと、保持具に対するその位置を確認してください。承認されたエッジラッピング方式では、テープはエッジに沿って、隣接する面に必要な被覆範囲を確保する必要があります。パネルの厚さだけで幅を選択するのではなく、サンプル上で展開幅を確認してください。 幅の広いテープは必ずしも安全性を高めるわけではありません。テープが本来のシートからはみ出したり、固定機構に干渉したり、視界を遮ったりする可能性があります。同様に、幅の狭いテープでは、指定された接触帯の一部が欠けてしまうこともあります。テープの幅とパネル上の位置の両方を記録してください。 厚みを組立公差の一部として扱う 寸法確認には、パネルの厚さ、フレームの凹部、リテーナーの位置、および取り付けたテープの厚さを含めてください。たまたまうまく適合する標準的な構成だけでなく、許容範囲の両端における許容される組み合わせも確認してください。 柔らかい繊維製品の厚さ測定条件については、事前に合意しておく必要があります。提示された値が繊維製品単体の厚さなのか、それとも粘着テープを貼った完成品の厚さなのかを確認し、取り付け後の積層構造から剥離可能なライナーを除外してください。厚さが合否判定基準となる場合は、測定方法を記録してください。 厚いガスケットを使用しても、フレームやリテーナーの調整の代わりにはなりません。締め付けが強すぎたり、均一でなかったりすると、ビューイングパネルに局所的な負荷がかかる可能性があります。パネルおよび機器のサプライヤーが定める取り付け要件(接触圧力や固定に関する制限を含む)に従ってください。「ストーブガラステープ」という言葉で、万能なねじ締めトルクが定められているわけではありません。 PSAに組立ラインでの明確な役割を与える 感圧接着剤(PSA)を使用すると、パネルの位置決めや固定部品の取り付け中に、ストリップの位置を固定できます。実際の製造工程において、この位置決め機能がどのくらいの時間必要になるかを明確にしてください。水平な作業台上に固定されたサンプルでは、作業ステーション間を移動するフレームの取り扱いに関する疑問に答えることはできません。 指定された接触面(承認済みのコーティングや仕上げを含む)で初期粘着力をテストしてください。接着剤およびパネルの供給業者と、表面処理と塗布条件を確認してください。ラインテスト中に、ライナーの剥離、位置決め精度、およびライナーを剥がす際にテキスタイルが変形しないかどうかを確認してください。 ガラス繊維織物の温度耐性とPSAの使用限界は、別々の仕様です。高温対応材料の説明は、その温度での永続的な接着を保証するものではありません。裏地が単なる取り付け補助具である場合、承認された取り付け方法は、運転中にガスケットとパネルをしっかりと保持する必要があります。 パネルの位置決めが不十分な場合、未確認の接着剤やシリコンをパネル周囲に追加しないでください。強固すぎる接着や過度に拘束的な接着は、意図した取り付け動作を妨げる可能性があります。追加の接着システムを使用する場合は、パネルおよび機器の設計に関する承認が必要です。 図面に角、接合部、およびクリアエリアを記入してください。 すべての角の始点、終点、および処理方法を明記してください。異なる長さの部材が接合する箇所では、突き合わせ継ぎと重ね継ぎのどちらかを施工者が選択するのではなく、継ぎ目を明確に定義してください。追加の層は局所的な厚みを変化させるため、組み立て時に考慮する必要があります。 承認された機器図面に意図的な開口部または空気通路が含まれている場合は、その特徴を維持してください。ガスケットが連続しているように見せるためだけに、指定された空き領域にテープを延長しないでください。図面では、必要な中断と意図しない隙間を区別する必要があります。 承認された詳細図の写真を用いて、初回組み立て手順書を作成してください。接着面、テープの貼り方、接合部、および固定具の配置を示してください。パネルの端を傷つけずに取り扱う方法も記載してください。隠れた端の損傷は、布で覆っても修復されません。 承認済みサンプルを繰り返し購入仕様書に変換する 以下は、OEMからの問い合わせに対する推奨管理計画です。機器に関連するチェック項目を選択し、再供給を承認する前にその方法について合意してください。 仕様項目 記録または確認すべき事項 生地と寸法 合意された構造、幅、厚さ測定条件、許容誤差、および承認されたサンプル参照。 裏地とライナー 接着剤の種類、コーティング面、剥離紙の剥がし方、貼付条件、および必要な位置決め時間。 切断および供給フォーマット ロールまたはカット長さの要件、供給材料における許容される接合部、包装、および生産バッチあたりの数量。 冷間組立 テープの位置、...
続きを読む

 English
 français
 Deutsch
 русский
 italiano
 español
 português
 Nederlands
 العربية
 한국의
 Türkçe
 Polski
 Tiếng Việt
 slovenský
 Indonesia