Anhui Parker New Material Co.,Ltd
ISO9001      IATF16949

insulation blanket manufacturer

ニュース

  • OEMファイアースリーブ調達ガイド:カット長、印刷、パッケージング、テストドキュメント
    OEMファイアースリーブ調達ガイド:カット長、印刷、パッケージング、テストドキュメント Oct 14, 2026
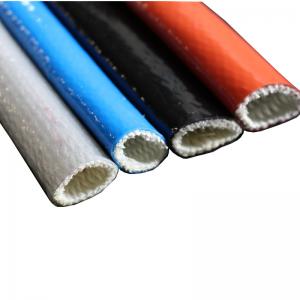
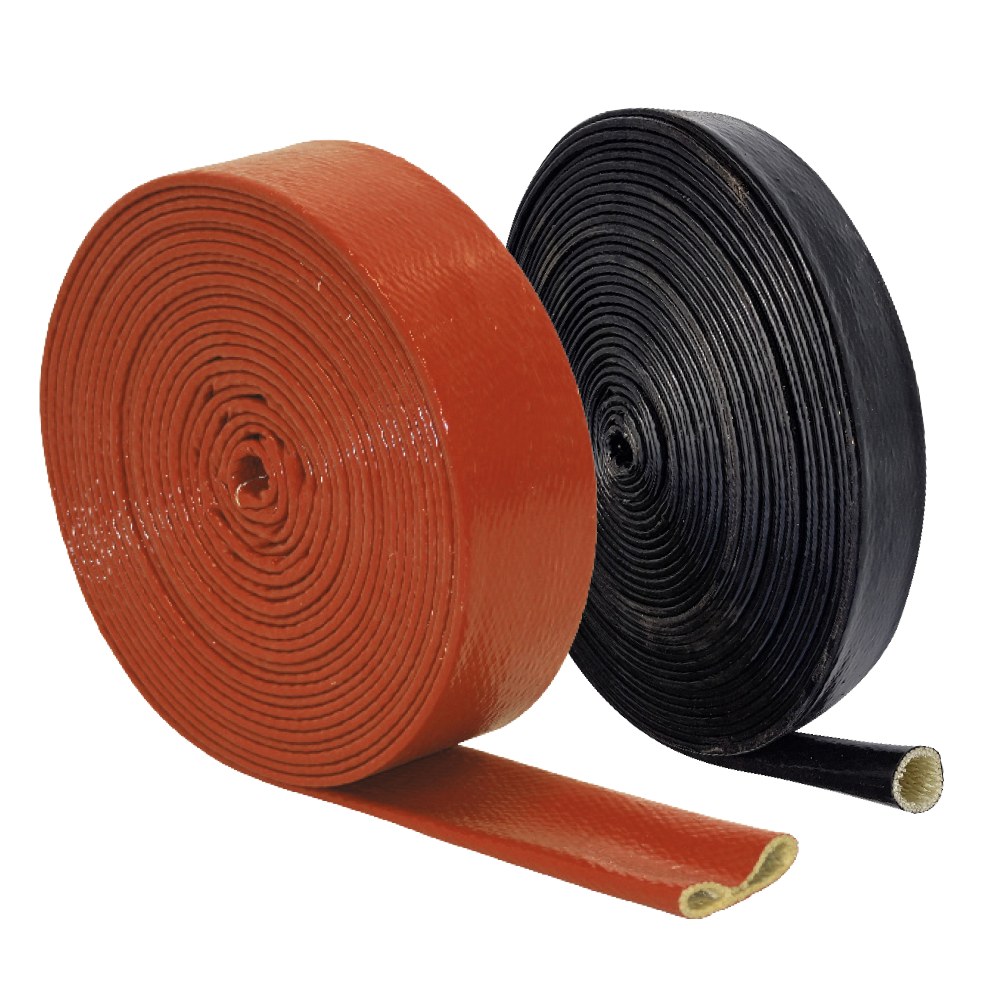
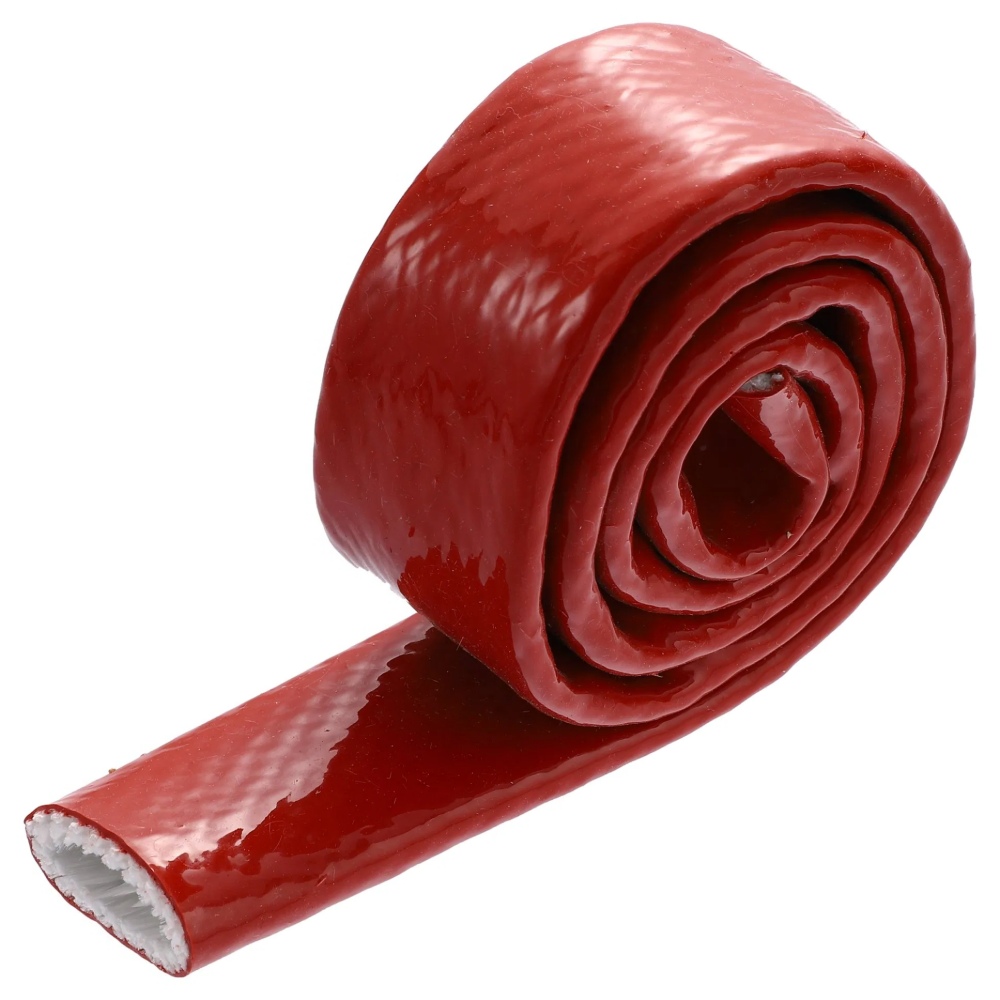
    ファイアースリーブのサンプルはホースに正しくフィットする一方で、製造指示が間違った切断寸法、不適切なマーキングレイアウト、または納入された構造を特定できない文書とともに届くことがあります。OEMのバイヤーにとって、材料の承認は購入業務の一部に過ぎません。 完全なOEMファイアースリーブ仕様書は、スリーブの構造、完成寸法、識別、梱包単位、および必要な文書の5つの項目を結びつける必要があります。見積もりを比較する前に、それらの要件を1つの部品番号と図面の改訂に適用してください。 The BSTFLEX fire sleeve rangeは、ホースアセンブラー、装置メーカー、産業用ディストリビューターに向けて出発点を提供します。このガイドでは、選択した製品を繰り返し可能な購入仕様書に落とし込むことに焦点を当てています。 直径と色だけでなく、定義された部品から始める サプライヤーに製品のリファレンスを提示するか、必要な基材、コーティング、および取り付け形式を説明してください。赤いシリコンコーティングされたスリーブは、構造の完全な説明ではありません。 チューブ状の製品については、プロジェクトが編組シリコンガラス繊維製ファイアースリーブまたはニット製ファイアースリーブのいずれを求めているかを特定します。開閉式のカバーについては、スナップラップ式ファイアースリーブと面ファスナー付きファイアースリーブを区別します。本体素材のみを注文するのではなく、留め具と重なり部分を仕様に含めてください。 必要な内径または閉じた状態でのフィット感、壁の構造、および保護された長さを記録します。サプライヤーが提案されたフィット感を検討できるように、ホースまたはケーブルの外形寸法と取り付け手順を提供してください。既存のファイアースリーブサイズ表と継手クリアランスガイドは、それらの寸法の確認を網羅しています。 顧客の部品番号は、サプライヤーのカタログリファレンスとは別に保管してください。顧客の部品には、基本カタログ番号では説明されていない特定の切断長、マーキング、および梱包の手配が含まれている場合があります。 切断済みファイアースリーブか、バルクロール供給か? 適切な供給形式は、切断と検査が行われる場所によって異なります。バルクロールを使用すると、ホースのアセンブラーは生産の変更に合わせてさまざまな長さに切断できます。切断済みファイアースリーブは、その作業をサプライヤーの合意された範囲に移行し、受け入れチームに数えて検査するための個別の部品を提供します。 BSTFLEXは、EFRS編組ファイアースリーブの特殊な長さ、梱包、およびカスタムロゴのオプションをリストしています。提案された製品と仕上げ作業を一緒に確認できるように、見積もりを依頼する際に必要な納品形式を指定してください。 ロールについては、使用可能な長さと連続性を定義する ロールまたはスプールあたりの必要な長さ、許容される長さの公差、および各ユニットに1つの連続したピースが含まれている必要があるかどうかを記載します。数百メートルの総注文は、それ自体でロールの数や各ロールの使用可能な長さを定義するものではありません。 短い長さが許容されるかどうか、それらをどのように識別すべきか、および同じ出荷で供給できるかどうかを明確にします。切断スケジュールを準備するときに発見するのではなく、注文する前に方針に合意してください。 完成品については、測定条件を定義する 公称切断長、許容される変動、および管理単位を指定します。長さがスリーブを弛緩させた状態で測定されるか、定義された測定負荷の下で測定されるかに同意します。これにより、サプライヤーと受入検査員に同じ受け入れ基準が提供されます。 また、完成した状態(プレーンカット、指定された端部の処理、または完了した端部の詳細)も特定します。端部の仕上げが含まれている場合、注文された長さがその操作の前または後に測定されるかどうかを記載します。見積もられた切断品にシーリングテープまたは保持ハードウェアが含まれていると想定しないでください。 スナップまたは面ファスナーカバーの場合は、切断端に対する留め具の端部の位置を示します。特に短いセクションを注文する場合は、実際の完成した長さでそれらの詳細を承認します。 カスタム印刷されたファイアースリーブ:目的と位置を指定する ロゴ、機器の部品番号、およびライン識別のメッセージは、異なる目的を果たします。カスタム印刷されたファイアースリーブの場合、正確なアートワークまたはテキストを提供し、インストール後に読みやすい状態で残る必要があるものを説明してください。 ブランディングとプライベートブランドの識別 アイデンティティがスリーブ自体、個別のパッケージ、または外箱のどこにあるべきかを記載します。プライベートブランドのファイアースリーブの注文では、その区別を解釈に委ねてはなりません。 承認されたアートワーク、必要なコントラスト、および意図された印刷領域を提供します。選択されたコーティングと直径に対して、サプライヤーに提案されたマーキング方法とレイアウトを確認してもらいます。承認されたカートンのラベルを、同じデザインがスリーブへの印刷用に承認されていることの証拠として使用しないでください。 部品番号とライン識別 生産用の場合、重要な情報は、大きなロゴではなく、顧客の部品番号、図面の改訂、回路名、またはインストールのリファレンスである場合があります。どのフィールドが固定されており、生産ロットのリファレンスなど、バッチ間で変更する必要があるものを特定します。 必要なテキストの方向、完成した端からの距離、およびマークされていないままでなければならない領域を示します。クランプ、ブラケット、エンドラップ、または重なり合うシームがどこに配置されるかを考慮して、識別がアクセス可能なままであるようにします。 繰り返し印刷とすべての切断片へのマークの比較 ロールに沿った繰り返しの印刷は、ロールが切断された後にその印刷がどこに表示されるかを確立するものではありません。それぞれに識別が必要な完成品の場合は、完全なマークの数と、切断された端に対するそれらの場所を指定します。 アートワークの校正だけでなく、代表的なカット・印刷済みサンプルを承認してください。最も制限された印刷エリアが現れる、最短の発注長も含めてください。 マーキングの耐久性 予想される摩擦、流体接触、洗浄、熱曝露を、その後の必要な視認性と合わせて指定してください。適切な受入検査について合意します。スリーブ本体の耐熱定格は、印刷の耐久性定格に自動的にはなりません。 組立作業台でパッケージを役立てる ファイアースリーブの梱包仕様では、顧客がどのように材料を受け取り、保管し、払い出すかを説明する必要があります。社内切断用のロール、完成した長さに束ねられたもの、または生産ワークフローに応じた個別に識別された部品について話し合ってください。 混載注文の場合、各品番とリビジョンを明確に区別してください。すべての取扱パックに数量と単位を明記してください。メートル、個、セットはそれぞれ異な...
    続きを読む
  • ファイアースリーブの端部シールドとクランプ:ホースアセンブリの取り付け詳細
    ファイアースリーブの端部シールドとクランプ:ホースアセンブリの取り付け詳細 Oct 11, 2026
    ファイヤースリーブの端部には、露出した織物の端の保護と、スリーブを所定の位置に保持するという2つの異なる役割があります。エンドシールテープとリテンションクランプは組み合わせて使用できますが、互換性はありません。どちらも、漏れているホースや継手の修理用ではありません。 ホースアセンブリ作業者にとって、有用なファイヤースリーブの端末処理の詳細には、スリーブがどこで停止するか、切断端がどのように処理されるか、そしてどの保持バンドがどこに配置されるかが示されます。これらの詳細は、作業の最後に取り付け業者に任せるのではなく、製造前に決定しておく必要があります。 このガイドでは、以下のシリコンコーティングされたガラス繊維スリーブの端部仕上げに焦点を当てています。BSTFLEX fire sleeve rangeこれを使用して、設置図面と検査チェックリストを作成してください。特定のホース、スリーブ、および付属品に関する承認された指示は、一般的なガイドよりも優先されます。 ファイヤースリーブのエンドシールテープとクランプは異なる機能を果たします 構成部品 アセンブリにおける機能 指定すべき事項 シリコンコーティング・グラスファイバー・スリーブ 指定されたセクションの周囲に主要な外部熱保護を提供します。 構造、内径、被覆長さおよび該当する性能要件。 自己融着シリコン製エンドシールテープ 露出した端部を仕上げ、繊維のエッジへの異物混入を防ぎます。 テープのグレード、幅、厚さ、カバー範囲、および施工手順。 指定された保持クランプまたはバンド 指定された取り付け位置でスリーブを固定します。 ハードウェア、位置、取り付けツール、および締め付けまたは張力要件。 これらの機能を別々に維持することで、2つの一般的な仕様エラーを防ぐことができます。つまり、しっかりと巻かれたバンドを完全なエンドシールとして扱うことや、テープの巻き付けが必須の機械的リテーナーの代わりになると仮定することです。 シリコーンファイアスリーブエンドシールテープの役割とは? The BSTFLEX Silicone Firesleeve Tape は自己融着性のシリコーンゴム製アクセサリーです。その重なり合う層は、感圧接着剤なしで互いに結合します。これは、絶縁スリーブの代わりとしてではなく、ファイアスリーブシステム内の局所的なシーリングおよび補強を目的としています。 切断端において、テープは指定された端部領域の上に仕上げ層を提供します。その局所的な処理を、アセンブリ全体が防水性、耐圧性を持つ、またはホースの破裂を封じ込める資格があることの証明と解釈しないでください。これらは別個の要件です。 また、自己融着性シリコーンテープと、シリコーンコーティングされたグラスファイバーテープを区別してください。後者には繊維の補強材が含まれており、異なる製品構造です。「赤いファイヤーテープ」とだけ記載された購入注文書では、材料が特定されません。 スリーブを切断する前に終端位置を定義する ホースアセンブリ図面上で、必要な熱保護の開始点と終了点をマークします。次に、フィッティングに対する許可されたシーリングおよび保持ゾーンを特定します。その詳細の代わりとして、ホース端からの任意の距離を使用しないでください。 承認された配置がスリーブをフィッティングソケットに被せる場合、どれだけ延びるか、リテーナーがどこに配置されるかを確立します。組立説明書の要求に従って、ねじ、シール面、スパナ掛け部、および検査機能へのアクセスを確保してください。回転する必要がある部品を、剛性固定された終端で橋渡ししないでください。 意図された取り付け配置からスリーブの切断長を設定します。両端を仕上げる前に、経路に沿ってその適合性を確認してください。「ファイアスリーブサイズ表とフィッティングクリアランスガイド」には、ホースの外径とフィッティングの通過に関する個別のチェック事項が記載されています。 アセンブリと切断端の準備 安全な作業状態を確立する すでに使用中の機器については、そのシャットダウンおよびエネルギー遮断手順に従ってください。蓄積された油圧、機械的、熱的エネルギーを制御し、作業前に安全な状態を確認してください。ポンプを止めることだけでは、完全な遮断確認にはなりません。 保護を追加する前に、漏れや損傷のあるホースの評価を受けてください。エンドテープで未解決の欠陥を隠してはなりません。加圧された接続部に手帳を近づけず、圧力が残っているかどうかを確認するためにフィッティングを決して緩めないでください。 管理された切断を行う The EFRS braided silicone fiberglass fire sleeve はハサミで切断できます。材料を支え、適切な鋭利なシャーを使用して指定された長さに切断してください。その下のホースに刃を当てるのではなく、取り付ける前に作業面で切断することを推奨します。 端部をシールする前に点検してください。スリーブから糸を引き抜かないように、緩んだ切断屑を取り除いてください。端部を焼き払ったり、きれいに見せるために指定外の接着剤を追加したりしないでください。損傷した端部は、承認された長さおよび手直しの要件の範囲内で修復する必要があります。 取り付け順序を確認する 組み立て手順によっては、スリーブの位置を決め る前に端部処理が必要な場合もあれば、その後の仕上げ作業と規定されている場合もあります。選択したシステムの順序を確立してください。代替案を検討せずに、承認された液状端部処理をテープに変更したり、テープとクランプの位置を逆にしたりしないでください。 新しいホースアセンブリでは、承認された工程で位置決めが指示されるまで、スリーブをフィッティング組み立て用工具から離しておいてください。完成したアセンブリでは、スリーブが損傷せずにフィッティングを通過できない場合は作業を停止してください。端部のシールによって不適切なスリーブサイズを修正することはできません。 自己融着式ファイアスリーブテープを端部に貼る方法 清潔で乾燥した塗布面から作業を開始します。ホース、スリーブ、テープに適合する洗浄方法のみを使用してください。その領域を包む前に、油分汚染の原因を取り除いてください。 伸びと重ね代については、選択したテープの指示に従ってください。連続する層同士を密着させ、押し付けます。径が変化する場所では、表面に沿うのではなく隙間に架橋するような折り目や巻き込みがないか点検してください。フィッティングの作動機能を妨げることなく、規定された端部領域の上で仕上げてください。 別のテープの固定された重ね代の割合、巻き数、または待ち時間をそのままコピーしないでください。適用可能な値とサービス解放条件を作業手順書に記載してください。自己融着性の特性は、すべてのグレードで同じ塗布要件があることを意味するわけではありません。 「シリコーンファイアスリーブテープの技術概要」には、製品のアクセサリとしての役割と一般的な適用方法が記載されています。提案された端末処理に必要な追加のプロセス詳細を要求してくださ...
    続きを読む
  • コーティング付き vs コーティングなしファイバーグラス製溶接ブランケット:熱処理済み、アクリル、それともシリコン?
    コーティング付き vs コーティングなしファイバーグラス製溶接ブランケット:熱処理済み、アクリル、それともシリコン? Oct 11, 2026
    グラスファイバー製の溶接用ブランケットは、製品リストでは同じように見えても、実際の工業用途では性能が大きく異なる場合があります。 違いはしばしばグラスファイバーそのものではなく、その表面に何が施されたかにある。 熱処理済みのグラスファイバー製溶接用ブランケットには、表面保護のためのポリマーコーティングが施されていません。アクリルコーティングされたグラスファイバー製溶接用ブランケットは、取り扱い性と表面耐久性を向上させるためにアクリル処理を使用しています。シリコンコーティングされたグラスファイバー製溶接用ブランケットは、摩耗、湿気、繰り返しの取り扱い、作業場の汚れなどがより重要となる用途に向けて、より強靭なエラストマー表面を追加しています。 これらの構造はいずれも、すべての溶接用途において自動的に最良の選択肢になるわけではありません。 適切な選択は、溶接または切断のプロセス、火花やスパッタの量、ブランケットの位置、取り扱い頻度、必要な耐用年数、およびブランケットが使用される環境によって異なります。 BSTFLEX が提供するのは 工業用溶接ブランケットOEM、販売店、産業用向けに、熱洗浄仕上げ、アクリルコーティング、シリコンコーティング、その他の耐熱構造のものがあります。 I seem to be encountering an error. Can I try something else for you? 建設 主な特徴 一般的な購入理由 熱処理済みグラスファイバー 未コーティングの織りグラスファイバー表面 経済的な一般溶接および火花防止 アクリルコーティングガラス繊維 アクリル表面処理を施したグラスファイバー 取り扱いの向上、耐摩耗性、および繊維脱落の軽減 シリコンコーティンググラスファイバー シリコーンゴムコーティングを施したグラスファイバー 優れた表面耐久性、耐湿性、および繰り返し使用時の性能 この比較は、各構造の一般的な目的を説明するものです。実際の性能は、生地の重量、厚さ、コーティング重量、溶接条件、完成したブランケットのデザインによっても異なります。 コーティングなしグラスファイバー溶接ブランケットとは何ですか? 溶接ブランケットの用語において、コーティングなしグラスファイバーとは、一般的にアクリル、シリコン、または類似のポリマー表面コーティングが施されていないグラスファイバー生地を指します。 一般的に使用されているバージョンの一つが、熱処理清浄化された(ヒートクリーン)グラスファイバーです。 グラスファイバー生地の製造中、糸には織布を補助する加工剤が含まれている場合があります。熱処理清浄化(ヒートクリーニング)により、この有機加工材料の多くが除去され、高温の産業用途に適したテキスタイルが生成されます。 結果として得られるブランケットは、ポリマー層で覆うのではなく、織られたグラスファイバーの表面をそのまま保持します。 BSTFLEXが提供するのは Heat Cleaned Fiberglass Welding Blanket一般溶接、製缶、産業用メンテナンス用途向け。 購入者が熱処理済みガラス繊維を選ぶ理由 シンプルなグラスファイバー製 一般的な溶接保護のための経済的なソリューション 柔軟な織布 完成品のブランケット、またはロール状の素材としてご利用いただけます 多くの日常的な火花およびスパッタの用途に適しています カスタムサイズへ簡単に加工できます 溶接保護材を大量に使用する購入者にとって、無コーティングのグラスファイバーは、使用環境により耐久性の高い表面が求められない場合に不要なコーティングコストを抑えられるため、魅力的な選択肢となります。 熱処理済みガラス繊維が最も効果を発揮する場所 用途の主な要件が耐熱性のテキスタイルバリアであり、ブランケットが異常に激しい摩耗や汚染にさらされない場合は、熱洗浄されたグラスファイバーを検討する必要があります。 一般的な用途には以下が含まれます: 一般溶接作業台 製缶工場 メンテナンス溶接 一時的な火花バリア グラインディング保護 火気工事中の機器の養生 カスタム溶接カーテン 現地製作用のロール素材 実際の適合性は、依然として生地の重量、熱源からの距離、ブランケットの位置、および予想されるスパッタのレベルによって異なります。 未コーティングのグラスファイバーの制限事項は何ですか? 露出したグラスファイバーの織り目は、バイヤーがコーティングされた構造のものに切り替える理由の1つです。 コーティングされた表面と比較して、プレーンなグラスファイバーは、繰り返しの引きずり、折り畳み、取り付けの際に摩耗しやすくなる場合があります。また、表面の細かい繊維により、ブランケットが頻繁に移動される用途では取り扱いが快適でなくなることがあります。 グラスファイバー製テキスタイルを取り扱う作業員は、適切な手袋を使用し、職場の取り扱い手順に従う必要があります。 これは、コーティングされたグラスファイバーが常に熱的に優れているという意味ではありません。コーティングによって、特定の表面特性や取り扱い特性が改善されるということです。 アクリルコーティンググラスファイバー溶接ブランケットとは何ですか? アクリルコーティンググラスファイバー溶接ブランケットは、織られたグラスファイバーを構造的ベースとして使用し、表面にアクリルコーティングまたは処理を施したものです。 コーティングは、グラスファイバーが主要な補強材であるという事実は変えずに、取り扱い時の生地の挙動を変化させます。 BSTFLEXは提供しています Acrylic Coated Fiberglass Welding Blanket これは、プレーンなグラスファイバーよりも優れた表面耐久性を求めるバイヤー向けの、工業用溶接および火気工事保護用です。 アクリルコーティングは何を変更しますか? コーティングの配合と量に応じて、アクリル処理は以下を改善できます: 表面の耐摩耗性 取り扱いの耐久性 生地の安定性 繰り返しの折り畳みに対する耐性 表面の摩耗に対する耐性 グラスファイバーの繊維の抜け落ちの抑制 これにより、アクリルコーティングされたグラスファイバーは、通常のワークショップでの取り扱いにおいて、基本的な未コーティングのブランケットが急速に摩耗する場合に特に役立ちます。 バイヤーはいつアクリルコーティンググラスファイバーを検討すべきですか? アクリルコーティングされたグラスファイバーは一般的に、熱洗浄されたプレーンなグラスファイバーと、より厚くコーティングされたシリコン構造のものとの間の有用な位置を占めています。 以下の場合に検討できます: 製缶工場 日常的な工業用溶接 メンテナンス作業 ブランケットの繰り返しの取り付けと取り外し 垂直溶接バリア 機器の保護 表面耐久性の向上が求められる用途 ディストリビューターにとって、アクリルコーティングガラス繊維は、経済的な無処理のガラス繊維とプレミアムなシリコンコーティング素材の間をつなぐ、有用な中間製品カテゴリにもなり得ます。 シリコンコーティングガラス繊維溶接ブラン...
    続きを読む
  • 炉扉用オタマジャクシ型ガスケット:高温シール選定ガイド
    炉扉用オタマジャクシ型ガスケット:高温シール選定ガイド Oct 10, 2026
    「炉用ドア タドポールパッキン」は、チャンバー内の高温に耐えるだけでなく、それ以上の役割を果たさなければなりません。繰り返される加熱サイクル中にドアが膨張、歪み、移動しても、取り付け部分をフレームにしっかりと固定しながら、ドア周囲で有用な圧縮性を維持する必要があります。 そのため、炉用パッキンの選定は、カバー材、内部コア、バルブ寸法、取り付けテール、ステッチ、圧縮範囲、およびシール設置場所の実際の温度といった、シールアセンブリ全体に基づいて行う必要があります。 BSTFLEXでは、炉用ドア、熱処理設備、キルン、加熱チャンバー、その他産業用加熱システム向けの 耐熱タドポールパッキンおよびタドポールシール を製造しています。断面形状は図面、設備寸法、または既存のパッキンサンプルから開発が可能です。 炉のチャンバー温度がそのままパッキン温度になるわけではありません 最もよくある仕様選定の誤りの1つは、炉の設定温度のみに基づいてパッキンを選んでしまうことです。 シールは、耐火物の内側、最も高温となるチャンバーゾーンの外側、あるいは冷却された金属フレームの隣接部に設置される場合があります。一方、他の設備では、パッキンが直接的な輻射熱、熱ガスの漏れ、または加熱された金属表面にさらされることもあります。 材質を選定する前に、以下を測定または確認してください。 炉の通常運用温度 最大プロセス温度 パッキン設置場所での測定温度または推定温度 ピーク暴露の継続時間 輻射熱への暴露 高温ガスへの直接暴露 加熱された金属との接触 炉が高温状態での開閉頻度 単一の未加工生地の耐熱性能を、完成品としてのパッキン全体の耐熱定格として扱うべきではありません。 炉用ドア タドポールパッキンのシール構造 タドポールパッキンは、圧縮可能なバルブ部を主シール部として使用し、平らなテキスタイルテール部を取り付け用に使用します。 炉のドアが閉まると、バルブはドアと対向するフレームの間で圧縮されます。内部コアは、バルブの圧縮に対する耐性とドアが開いた後の復元性の大部分をコントロールします。 取り付けテールは通常、クランプストリップ、ネジ、ボルト、リベット、またはその他の設備専用の固定システムを使用して、主要圧縮ゾーンの外側に保持されます。 構成部品 主な機能 選定時のチェックポイント カバー 露出するテキスタイル表面を形成 パッキンが受ける熱的・機械的負荷はどのようなものか? コア バルブの保持力と圧縮挙動をコントロール どの程度の締付力、復元力、補強が必要か? バルブ 圧縮シールゾーンを形成 炉の隙間に適合する自由寸法および取りつけ後の高さはいくらか? テール 取り付けエリアを提供 バルブの機能を妨げずにパッキンをどのように固定するか? 高温炉ドア用パッキンのカバー材質 ファイバーグラス ファイバーグラス製オタマジャクシ型ガスケットは、実際のシールライン温度がファイバーグラス構造全体の許容範囲内である炉や加熱機器の用途に適しています。 既存のシールが白く見えたり織物であったりするという理由だけで、標準的なファイバーグラスを自動的に指定すべきではありません。より厳しい温度条件が求められる場合は、シリカやセラミックのテキスタイルの方が適切な出発点となる可能性があります。 バーミキュライト処理ファイバーグラス 未処理のファイバーグラスとは異なる表面特性や熱特性が用途に求められる場合は、表面処理されたファイバーグラスを検討できます。 BSTFLEXは以下を製造しています:バーミキュライトコーティング・ファイバーグラス製オタマジャクシ型ガスケットテープ産業用熱シール用途向け。 最終的な連続使用温度要件は、常に実際の材料構造および検証済みの製品仕様と照らし合わせて確認する必要があります。 シリカクロス シリカクロスは、要求される熱性能が標準的なファイバーグラス構造の実用動作範囲を超える場合に重要な選択肢となります。 カバーは、非金属製の高温用コア、または金属補強されたコアのいずれかと組み合わせることができます。 金属サポート付きシリカカバーについては、以下を参照してください:シリカクロス製カバーおよびInconelコア付き高温用オタマジャクシ型ガスケット。 非金属製の内部構造が好まれる場合は、以下が適しています:シリカクロス製カバーおよびセラミックコア付きオタマジャクシ型ガスケットは、異なるカバーとコアの組み合わせを提供します。 セラミックファブリック セラミックテキスタイル構造は、ガスケットに高温用テキスタイルカバーが必要となる、過酷な炉、窯、および熱処理用途に使用されます。 以下は:セラミックファブリック製カバーおよびセラミックコア付きオタマジャクシ型ガスケットは、セラミック製の外側テキスタイルとセラミック製の内部コアを組み合わせています。 金属製の内部補強が必要な用途向けに、BSTFLEXは以下も製造しています:セラミックファブリック製カバーおよびInconelコア付きオタマジャクシ型ガスケット。 Inconelコアが有効なのはどのような場合か? Inconelコアは、単に炉が高温で動作するという理由だけで必要になるわけではありません。 金属コア自体が過酷な熱条件下で有用な構造的挙動を維持する必要がある場合、またはガスケットに内部金属補強が必要な場合に重要となります。 コアの選択では以下を考慮する必要があります: コア位置での温度 必要なバルブの硬さ 圧縮ストローク 開閉サイクル 機械的振動 ガスケット周辺の雰囲気 予想されるメンテナンス間隔 カバーとコアは一つのシステムとして選択する必要があります。高性能な金属コアであっても、不適切な外側テキスタイル、縫製材料、または取り付け方法を補うことはできません。 セラミックコアが好まれるのはどのような場合か? セラミックコアは、バルブ内部において非金属製の高温用選択肢を提供します。 必要な外面に応じて、シリカまたはセラミック生地と組み合わせることができます。このタイプの構造は、金属製の内部コアを使用せずに高温繊維材料を必要とする用途で検討できます。 コアの密度と完成したバルブの構造は、圧縮挙動に依然として影響を与えます。外形寸法が同じ2つのセラミックコアガスケットであっても、同じ締め付け力を持つと自動的に想定すべきではありません。 摩耗にさらされる炉扉ガスケット用のInconelストッキング 一部の炉扉では、熱に加えて機械的な擦れという2つ目の問題が発生します。 ガスケットが鋭利な端部に繰り返し接触したり、周囲の金属に対して摺動したり、メンテナンス中に激しい取り扱いにさらされたりすると、外側の繊維が大幅な表面摩耗を起こす可能性があります。 過酷な熱的および機械的条件に対して、BSTFLEXは以下を製造しています。 Inconelストッキングセラミック生地カバーセラミックコアオタマジャクシ型ガスケット 。 この多層構造では、金属製のストッキングがセラミック繊維とコアの周囲にさらなる外部保護構造を提供します。 補強を追加しても、鋭利な端部、過度の摺動、または扉の不整合を修正する必要性がなくなるわけ...
    続きを読む
  • 高温ボルト締めシール用セラミックファイバーラダーテープ
    高温ボルト締めシール用セラミックファイバーラダーテープ Oct 10, 2026
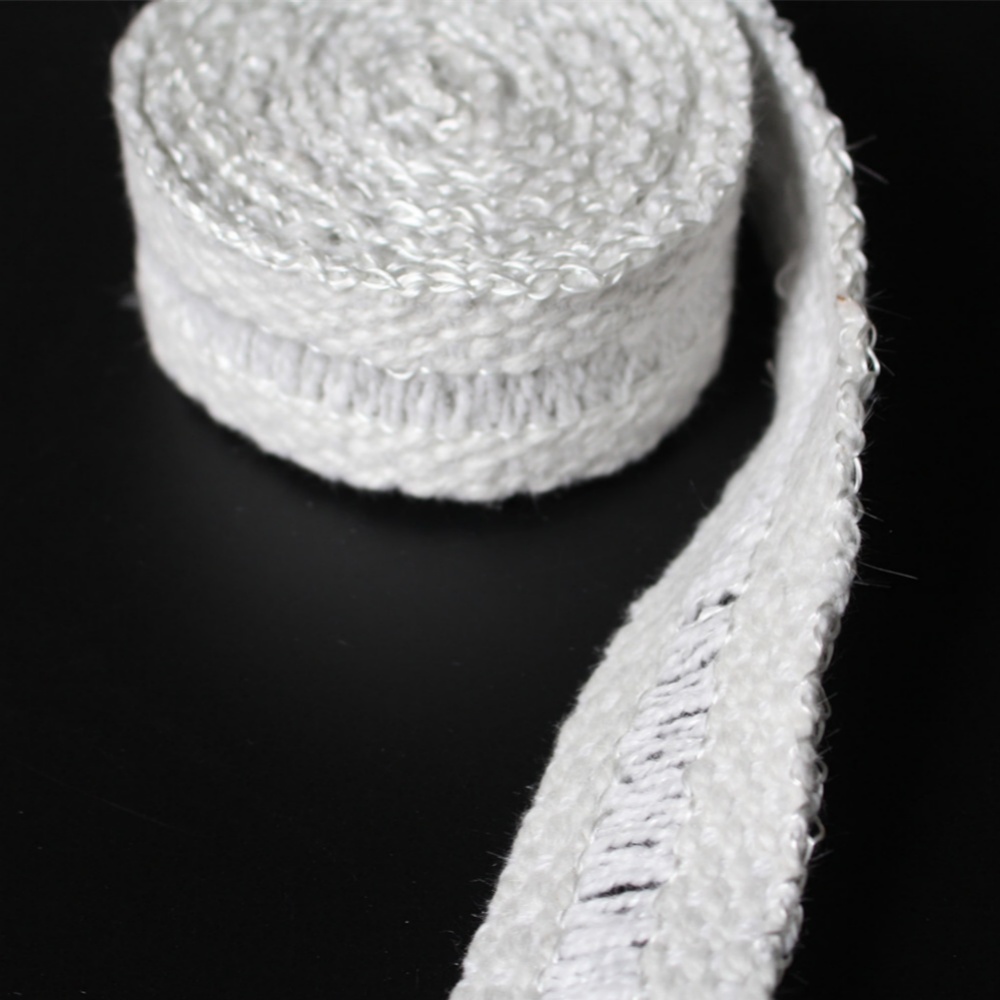
    ボルト締めされた炉のカバーには、スタッドの周囲にフィットするストリップ以上のものが必要です。熱シールは、しっかりと固定され、意図された接触を維持し、動作サイクルに耐えなければなりません。したがって、グラスファイバーからセラミックファイバーへの変更は、単に製品名の横に印刷された最高温度だけでなく、ジョイントの役割から検討を始めるべきです。 セラミックファイバーラダーテープは、中央の固定ゾーンから特定の縦糸が取り除かれた織物状の断熱材です。セラミックファイバードロップワープテープやセラミックボルトホールテープとも呼ばれ、固定ラインの両側に織物素材を提供しながら、保持用ファスナーに対応します。BSTFLEX セラミックファイバーラダーテープは、工業用断熱および熱シール用途のためにこの構造を提供します。 ラダーセクションが固定の問題を解決 中央のドロップワープセクションは、ネジ、スタッド、またはボルトの周囲にテープを配置するのに役立ちます。これは標準的な穴の間隔を定義するものではなく、固定ゾーンに横糸が残っている場合もあります。中心部を制限のないスロットとして扱うのではなく、実際の製品サンプルを使用して形状を確認してください。 さらに重要なことは、シールが機器のどこに接触するように意図されているかを示すことです。ファスナーの経路と熱接触の経路は異なる機能です。織物部分が意図された座面に配置されていること、および固定ゾーンが必要な接触を妨げないことを確認してください。ファスナーが織物を通過する必要がない場所では、平織りセラミックファイバーテープを代わりに検討する構造かもしれません。 セラミック構造が適しているのはどのような場合か? セラミックラダーテープは、グラスファイバー構造の文書化された性能がジョイントの熱的役割を満たさない場合の候補となります。評価に適した詳細には、工業用炉のドア、ボルト締めされた点検カバー、加熱機器周囲の取り外し可能なパネル上の保持接触ストリップが含まれます。それぞれ、機器の設計と照らし合わせて確認する必要があります。 素材を変更する前に、既存のストリップが何に失敗しているかを特定してください。持続的な熱による損傷は、鋭利なリテーナーによって引き裂かれたストリップとは異なる調査を必要とします。歪んだドアによって引き起こされる不均一な接触は、単にファイバーを変更するだけでは修正されません。 現在のグラスファイバーラダーテープがすでに確認された条件を満たしている場合、セラミックが自動的に優れた選択肢となるわけではありません。必要な耐用年数、取り扱い、フィット感、およびメンテナンス手順を比較してください。全体の幅と公称厚さを合わせても、2つの異なる織物が圧縮されたジョイント内で同じように機能するとは限りません。 温度定格を構造仕様として読む セラミックファイバーの分類温度、完成したテープの連続使用限界、および短時間暴露限界は互換性がありません。見積もりに記載されているのがどれであるかを尋ねてください。炉の設定値のみを提供するのではなく、テープ位置の温度、暴露時間、およびプロセス雰囲気を記載してください。 補強材も仕様に含まれます。セラミック織物の糸には、ガラスフィラメントや金属補強材が含まれる場合があり、それぞれ高温強度の制限が異なります。提供される特定のラダーテープの補強材を確認してください。別のセラミックテープに記載されているオプションが、同じラダー構造で利用可能であると想定しないでください。 制限が必要なものは何か? 注文のために確認すべきこと セラミック織物 ファイバー組成、構造固有の使用条件、および熱暴露後の寸法変化の要件。 糸の補強材 補強材の材質と、高温時に維持しなければならない役割。金属補強材が指定されている場合は、合金を特定してください。 オプションの表面処理 コーティングや接着剤が実際に供給されているかどうか、その機能、および個別の使用限界。 取り付けられたジョイント 完全なアセンブリに必要な接触、保持、移動の許容範囲、および熱的または漏れに関する合格基準。 製織や取り付けを助ける補強材が、動作温度で持続的な機械的負荷を支える資格を自動的に持っているわけではありません。同様に、金属補強されたテープは耐荷重性の拘束具ではありません。電気加熱素子の近くでは、導電性補強材の存在を機器のレビューに含めてください。 非圧縮厚さだけでなく、接触条件を指定する 保持された熱ストリップについては、公称テープ厚さと意図された取り付け条件を別々に記録してください。機器の図面が閉じた隙間、圧縮された厚さ、または印加荷重のいずれを制御しているかを明記してください。負荷のかかっていないロールでの厚さ測定は、機能するジョイントの完全な説明ではありません。 また、ストリップを所定の位置に保持するハードウェアと、ドアを閉じるハードウェアを区別してください。保持ネジは、最終的なシール荷重を確立せずにテープを位置決めする場合があります。サンプルは、実際のリテーナー、閉鎖装置、および座面で評価する必要があります。 冷間組み立て時だけでなく、意図された熱サイクル後の状態も確認してください。接触の喪失、変位、および保持されたエッジ周囲の損傷を探してください。ジョイント設計を見直さずに、別の層を追加したり、さらに締め付けたりして、原因不明の変化を補おうとしないでください。製品名は、普遍的な圧縮率や組み立てトルクを提供するものではありません。 材料レビューに初期加熱を含める 一部のセラミック織物には、糸の製造に使用される有機加工ファイバーやバインダーが含まれています。加熱中にこれらが除去されると、煙が発生し、供給時の状態が変化する可能性があります。選択したテープにこれらの成分が含まれているかどうか、および熱処理済みで供給されているかどうかを尋ねてください。 密閉プロセスや汚染制限のある設置場所では、サンプル承認前にそれらの要件を明記してください。最新の安全データシートおよび文書化された初回加熱ガイダンスを入手してください。すべてのセラミックラダーテープがバインダーフリー、洗浄済み、または煙が制限されたプロセスに適していると想定しないでください。 初期熱処理と繰り返しの使用サイクルは異なるチェック項目です。最初の加熱を完了したサンプルでも、ジョイントの接触および取り扱いの要件を満たす必要があります。即席の焼き切りプロセスを作成するのではなく、機器の承認された試運転および換気手順を使用してください。 カバーの使用方法に合わせて試験を調整する 長期間閉じたままのカバー 評価には意図した高温での保持時間を含めてください。ストリップが支持されたままであること、および暴露後に接合部が指定された合格基準を満たしていることを確認してください。短時間の加熱試験では、長期間の運転期間中の性能を立証することはできません。 製造サイクル間にドアが開いた場合 試験には開閉および再取り付けを含めてください。引きずり、材料の変位、保持ポイントでの損傷がないか確認してください。耐熱性だけでは、繰り返される機械的攪乱に対する耐性を立証する...
    続きを読む
一ページ目 1 2 3 4 5 6 ... 86 最後のページ
[  の合計  86  ページ数]
伝言を残す

伝言を残す

    質問や提案がある場合は、私たちにメッセージを残してください、私たちはできるだけ早く返信します!

ホーム

製品

について

接触

上