Anhui Parker New Material Co.,Ltd
ISO9001      IATF16949

insulation blanket manufacturer

ニュース

  • 伸縮継手用シリコンコーティング・グラスファイバー生地:バイヤーは何を指定すべきか?
    伸縮継手用シリコンコーティング・グラスファイバー生地:バイヤーは何を指定すべきか? Oct 03, 2026
    伸縮継手(エキスパンションジョイント)用のシリコンコーティングされたガラス繊維布は、アセンブリ内での位置、その層の温度、プロセス媒体、圧力条件、および動きの要件によって指定する必要があります。布の厚さとコーティング面は仕様に含まれますが、どちらも完成した継手の性能を決定づけるものではありません。 「高温ダクト用のシリコンガラス繊維布」という要求では、いくつかの購入決定が未解決のままになります。購入者は製造用のロール材を注文しているのでしょうか、それとも交換用のフレキシブルベルト、あるいはコネクタ一式を注文しているのでしょうか。シリコン面がプロセスガスに接触するのか、それとも他の保護層の背後で外部カバーを形成するのでしょうか。 BSTFLEXは以下を供給しています:シリコンコーティングされたガラス繊維布(産業用製造向け)および非金属製布製伸縮継手(用途別のダクト接続向け)。供給範囲と動作条件を最初に確立することで、結果として得られる見積もりの比較が容易になります。 まずは布層の特定から始める シリコンコーティングされたガラス繊維は、適切な熱風コネクタや、複合伸縮継手の外側カバーとして検討できます。これらは異なる役割です。空気流に直接さらされる材料はその暴露条件を満たす必要がありますが、外部カバーは実際にその場所に到達する条件に合わせて選択する必要があります。 設計者に、断面図上で提案されている布を特定するよう依頼してください。それはフレキシブルな壁でしょうか、外側の保護層でしょうか、それとも認定されたシール構造の一部でしょうか。断熱層は熱伝達を低減し、化学的バリアは媒体から保護し、外側カバーは外部暴露に対処します。1種類のコーティング布がこれら3つの機能をすべて果たすと想定しないでください。 基材とコーティングの背景については、以下を参照してください:シリコンコーティングされたガラス繊維布とは何か、またそれはどこで使用されるのか? プロセス温度と布の温度を分けて考える 通常のガス温度、設計温度、および短時間の変動(その期間と予想される頻度を含む)を提供してください。シリコンコーティング層で予想される温度を個別に特定してください。その値が不明な場合は、すべての層にガス温度を割り当てたり、外側が冷たいままであると想定したりするのではなく、熱レビューを依頼してください。 選択されたグレードの完成布としての定格が、その使用を左右しなければなりません。裸のガラス繊維に対して提示された温度は、シリコンコーティング、製造された継ぎ目、または完成した伸縮継手の許容温度を確立するものではありません。 周囲の条件、近くの放射熱源、および提案されている断熱配置をレビューに含めてください。継手設計者の承認なしに外部断熱材や密閉式のウェザーカバーを追加しないでください。放熱の変化は、フレキシブル要素とその取り付け部分の温度を変化させる可能性があります。 起動および停止条件を含む媒体を説明する クリーンな熱風と湿った産業用排ガスは、互換性のある環境ではありません。シリコンの耐候性を、腐食性の排ガス成分に対する一般的な耐性と解釈すべきではありません。シリコンの外側カバーが適切である一方で、別の材料がプロセス側の化学的バリアを提供する場合があります。 ガスの組成または利用可能なプロセス分析、湿気条件、予想される結露、粉塵負荷、およびガス速度を送ってください。安定した運転時だけでなく、洗浄や水洗いの暴露、および起動・停止時の条件も含めてください。 酸の結露や強力な化学物質が発生する可能性がある場合は、特定の媒体に対するバリア構造の適合性をサプライヤーに確認させてください。温度定格のみに基づいて、あるコーティング布を別の布に代用することを承認しないでください。コーティングの化学的性質の変化により、異なる継ぎ目、ラミネート、または全体的な層の配置が必要になる場合があります。 動作条件として動きと圧力を指定する 動き:単に「フレキシブル」とするのではなく、位置を説明する 軸方向の圧縮と伸長、関連する方向への横方向の変位、および該当する場合は角度やねじれの動きを個別に提供してください。図面に冷間時の設置位置と動作位置をマークしてください。どの動きが同時に発生し、継手がどのくらいの頻度でサイクルするかを明記してください。 布の引張強度は、動きの許容範囲ではありません。継手の利用可能なフレキシブルスパンと設置形状は、指定された変位に対応している必要があります。個別に提示された最大軸方向および横方向の動きが同時に利用可能であると想定しないでください。 圧力:真空および変動を含める 通常の圧力、設計圧力、および負圧条件を、明確な単位と明確なゲージまたは絶対参照を用いて記載してください。圧力の逆転、ファンに関連する脈動、およびその他の過渡的な条件を特定してください。 負圧はフレキシブル要素を内部コンポーネントに向かって引き寄せる可能性があり、圧力変動は繰り返しのフラッター(羽ばたき)を引き起こす可能性があります。これらの条件には、単にコーティングを厚くするだけでなく、アセンブリのレビューが必要です。設計者は、材料、クリアランス、および流動保護の必要性を総合的に評価する必要があります。 確認可能な布の仕様書を作成する サービス条件が確立されたら、提案されたシリコンコーティングガラス繊維布について以下の情報を要求してください。一般的な製品説明に頼るのではなく、合意された仕様書に受け入れ値、許容差、および試験方法を記録してください。 仕様項目 要求事項 材料の特定 グレードまたは材料コード、仕様の改訂、および承認された参照サンプルの特定。 ガラス繊維基材 基布の構造、織り方、関連する場合は糸の種類、およびコーティングされていない布の重量。 完成品の厚さ 公称厚さ、合意された許容差、および測定方法。 コーティング構成 片面または両面コーティング、各面の特定、および必要な設置方向。 コーティングおよび総重量 片面あたりの硬化シリコーンコーティング重量と完成した布地の重量(単位および許容差を含む)。 機械的特性 布地の両方向における関連する引張および引裂要件(試験方法および合格基準を含む)。 コーティングの完全性 用途に応じた、合意された接着性、表面欠陥、および屈曲に関する要件。 使用適格性 該当する温度および化学的適合性に関する情報(合意された経年変化やコンディショニング要件を含む)。 使用可能な寸法 使用可能なロール幅、ロール長、端部の余裕、および接合部や欠陥に関する制限。 納品記録 必要な検査書類、バッチ識別、および購入仕様書からの逸脱の確認。 完成重量をコーティング重量の代わりに使用しないでください。完成重量では、材料のうちどれだけがガラス繊維であるか、またシリコーンが両面にどのように分布しているかは分かりません。同様に、「両面コーティング」という言葉は、両面のコーティング重量が等しいことを保証するものではありません。 サンプルを完全な仕様書と照らし合わせて比較してください。色、厚さ、または表面の感触が似ているというだけでは、代替の伸縮継手用布...
    続きを読む
  • 溶接用ブランケットのサイズガイド:6x6、6x8、8x8、10x10、グロメット、およびカスタムサイズ
    溶接用ブランケットのサイズガイド:6x6、6x8、8x8、10x10、グロメット、およびカスタムサイズ Oct 03, 2026
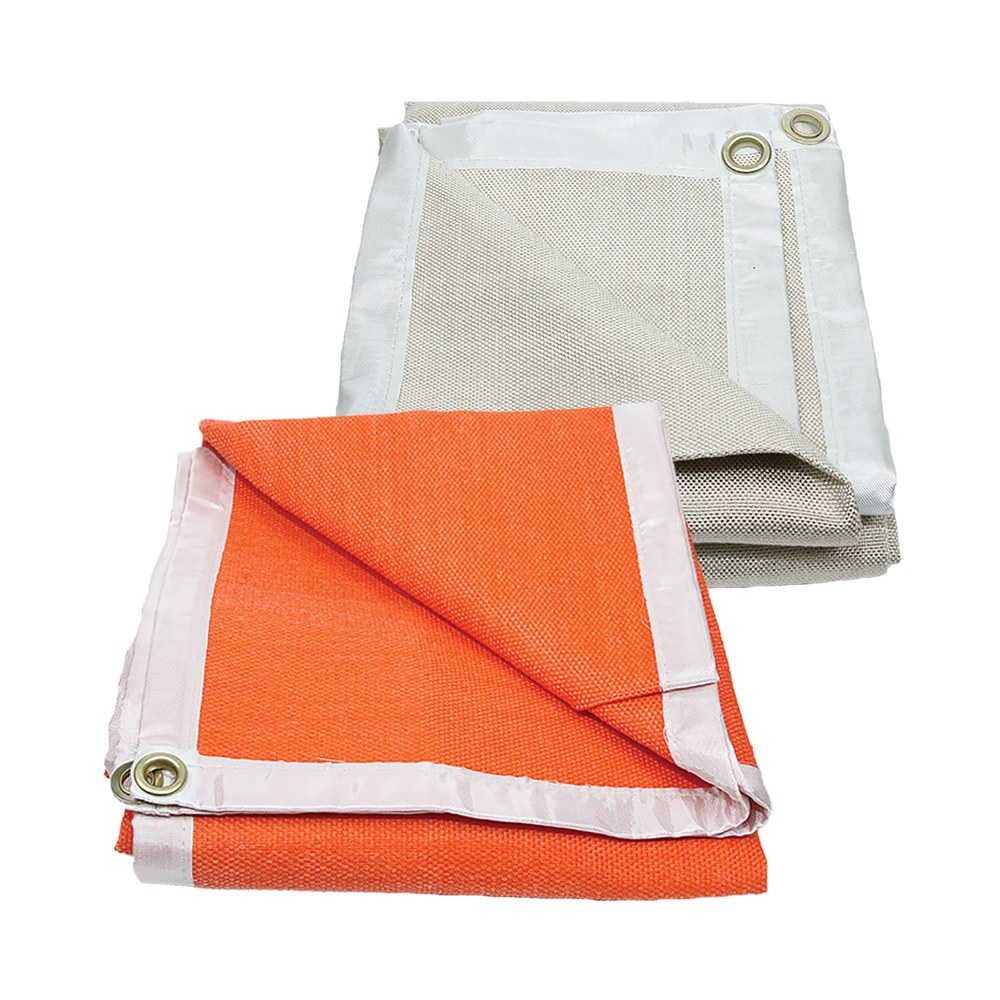
    溶接用ブランケットは、発注書上では十分な大きさであっても、設置後に機器の一部が露出してしまうことがあります。サイドドロップ、重なり、折り返しに使用される生地は、メインの表面を覆うためには使用できなくなります。ヘム(縁取り)や縫い目によっても、公称サイズと仕上がり寸法が異なる場合があります。 この溶接用ブランケットのサイズガイドでは、6x6、6x8、8x8、10x10フィートの形式を比較し、設置に適した仕上がりサイズとハトメの配置を指定する方法を説明します。 BSTFLEXは以下を製造しています。工業用溶接ブランケットこれらの寸法およびその他のカスタムサイズで製造しています。以下の4つのサイズは参照用形式であり、当社の製造範囲の限界ではありません。限られたサイズリストに合わせて設置方法を変更するのではなく、用途に必要な寸法をご提示ください。 溶接用ブランケットサイズチャート:6x6、6x8、8x8、10x10フィート このガイドにおいて、6x6とは6フィート×6フィートを意味し、6インチや6メートルではありません。以下のメートル法の数値は、記載された寸法の正確な換算値であり、製造公差や未指定製品の仕上がりサイズを保証するものではありません。 サイズ参照 インチ単位の寸法 ミリメートル単位の寸法 平面積 6x6フィート溶接用ブランケット 72 x 72インチ 1828.8 x 1828.8 mm 36平方フィート 6x8フィート溶接用ブランケット 72 x 96インチ 1828.8 x 2438.4 mm 48平方フィート 8x8フィート溶接用ブランケット 96 x 96インチ 2438.4 x 2438.4 mm 64平方フィート 10x10フィート溶接用ブランケット 120 x 120インチ 3048 x 3048 mm 100平方フィート カスタム溶接用ブランケット 必要な幅と長さを指定 合意された寸法で製造 承認されたサイズに依存 1800 x 1800 mmのブランケットは、6x6フィートのブランケットと全く同じサイズではありません。同様に、3000 x 3000 mmは10x10フィートよりも小さくなります。注文時には1つの単位を基準とし、換算された寸法は参考値として明記してください。 6x6と6x8の選択 6x8の溶接用ブランケットは、6x6のブランケットと比較して一方向に2フィート長くなります。その余分な長さは、レイアウトに応じて、より広い表面を覆うため、またはより長い垂れ下がり部分として割り当てることができます。両方の寸法が増加するわけではありません。 長方形の吊り下げパネルの場合、どちらの端が上部になるかをマークしてください。幅6フィート×高さ8フィートのパネルは、幅8フィート×高さ6フィートで設置する場合とは異なる取り付けレイアウトが必要になります。たとえ両者が同じ面積の生地を使用する場合であっても同様です。 8x8と10x10の選択 8x8の溶接用ブランケットの平面積は64平方フィートですが、10x10は100平方フィートです。大きい形式の方がより多くの素材でカバーできますが、構造が同一であれば生地の重量も増加します。 より大きなパネルを選択する前に、利用可能なサポート、設置のためのアクセス、およびブランケットの取り外しと保管方法を確認してください。サイズが大きいからといって、それだけで耐熱性能が高まったり、より激しいスパッタに適していると判断できるわけではありません。 ヘム加工後の仕上がり寸法を指定 「生地の裁断サイズ」「完成後のブランケットサイズ」「設置後に残るカバー範囲」という3つの測定値を分けて管理する必要があります。 裁断サイズとは、縫製前の素材の寸法です。完成サイズとは、ヘム(縁取り)や縫い目が完了した後の外寸です。設置後のカバー範囲とは、ブランケットを掛けたり、重ねたり、取り付けたりした後に実際に覆うことができる範囲のことです。 例えば、当社のシリカクロス製溶接用ブランケットのページでは、ヘムや縫い目によって、公称の開始サイズに対して完成時の寸法が小さくなることに注意を促しています。新規の特注品を注文する際は、必要な最終寸法を明示し、裁断代と完成サイズの許容誤差について確認を求めてください。 明確な指示の例:「完成後のブランケット寸法:ヘム加工および縫製後、幅2000 mm x 長さ3000 mm。製造前に製造公差を確認すること。」 これは、単位や寸法が加工前か後かを明記せずに「2 x 3のブランケット」と注文するよりも正確です。 対象物だけでなく、設置場所を測定する 吊り下げパネルの場合 必要なカバー幅と垂直方向の垂れ下がり長さを記録し、支持位置を特定します。支持ライン、ハトメの中心、完成したブランケットの端の間の関係を含めてください。フレームの外寸だけでは、その内側に収まるパネルを正確に表せない場合があります。 パネル同士が接する場所では、計画されている重なり分を考慮してください。配管、ケーブル、構造部材の周囲に開口部がある場合は、カバー範囲の要件と照らし合わせて取り付け方法を検討できるように特定してください。 機器に被せるカバーの場合 盛り上がった部分や側面の垂れ下がりを含め、意図した生地の経路に沿って測定してください。機器の上面のみを測定しても、側面まで届くために必要な生地の長さは含まれません。 形状が不規則な機器の場合は、写真と印を付けたスケッチを提供してください。どの表面を覆う必要があるか、また、可動部、通気口、保守点検口を避ける必要がある場所を明示してください。 隣接するブランケットの場合 複数のブランケットの幅を単純に合計すると、端が重なる場合に設置後のカバー範囲を過大評価することになります。フラットパネルの場合、合計のカバー幅は、それぞれの完成幅の合計から、それらの間の重なり部分の合計を引いたものになります。折り目や方向の変化によっても、追加の素材が必要になります。 火花を適切に封じ込めるための根拠として、固定された重なり代を使用しないでください。実際の溶接作業に合わせて、作業場所、粒子の飛散経路、開口部、設置方法を評価する必要があります。 ハトメ付き溶接用ブランケット:図面に記載すべき事項 ハトメ付きの溶接用ブランケットを注文することは、仕様の一部に過ぎません。穴の配置は設置方法と一致している必要があります。上端から吊り下げることを目的としたブランケットと、周囲を固定するパネルでは、必要な配置が異なる場合があります。 ハトメの詳細 購入者が指定すべき事項 位置 上端、選択した端部、角、または4辺すべて。設置時の向きを指定してください角または4辺すべて。設置時の向きを指定してください 内径 選択した取り付け金具に合わせて必要な有効開口部 間隔 中心間ピッチ、最大ピッチ、または個別に寸法指定された穴の位置 端部オフセット 各ハトメの中心から仕上げられた布地の端までの距離 補強 選択した布地に合わせて検討すべきヘム(縁)および局所的な補強の要件 金具の材質 要求される金属、および関連する熱、湿気、または腐食の条件 既存のフレームに固定の取り...
    続きを読む
  • 触媒コンバーター用ヒートシールド材:OEMプロジェクト向けのシート選定
    触媒コンバーター用ヒートシールド材:OEMプロジェクト向けのシート選定 Oct 02, 2026
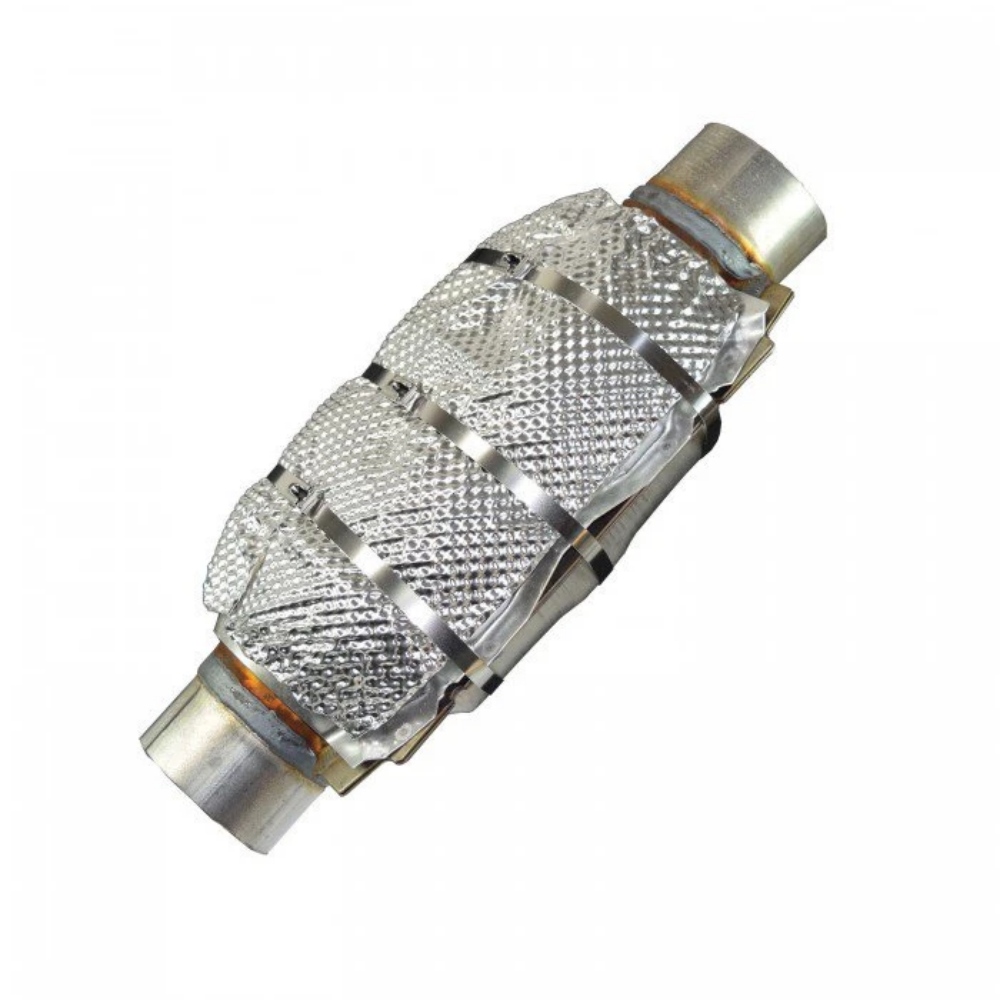
    触媒コンバーターのヒートシールド材に関する同一の依頼に対して、2社のサプライヤーが見積もりを提出したとしても、その構造が大幅に異なる場合があります。一方の企業はコンバーターの形状に合わせた薄い金属製カバーを提案するかもしれません。別の企業は幅広のアンダーボディパネルを提示する可能性があります。また、3社目の企業は金属表面材の間に断熱材を挟む構造を含めるかもしれません。材料名と価格だけでこれらの見積もりを比較しても、主要なエンジニアリング上の要件は解決されないままになります。 触媒コンバーターのヒートシールド材は、高温の排気アセンブリと近くの車両部品との間に外部熱バリアを形成します。シート材の購入にあたっては、まずバリアの位置、取り付け方法、層構造を明確にしてください。それらが決定して初めて、合金、板厚、エンボス形状を意味のある形で仕様化できます。 本ガイドは、遮熱用の金属シートに関するものです。触媒担体、その内部サポートマット、盗難防止プレートについては対象外としています。 図面が実際に要求している部品を特定する コンバーターのケーシングとそのヒートシールドは同一の部品ではありません。ケーシングは触媒アセンブリを包み込み、外部ヒートシールドはその外側の熱曝露を制御します。Walkerのコンバーター構造ガイドでは、本体、触媒クッションマット、および外部の本体・パイプ用ヒートシールドを区別しています。 構成部品 アセンブリ内での機能 シートサプライヤーが把握すべき事項 コンバーターケーシング 触媒を包み込み、排気外郭の一部を形成する これはケーシング材料に関する問合せであり、外部ヒートシールドシートの仕様ではありません 排気管取付け型ヒートシールド コンバーター本体または接続する排気部の近くに熱バリアを提供する 局所的な形状、取り付けの詳細、クリアランス、およびシールドの使用条件 車体取付け型フロア下シールド 排気熱源をフロア、トンネル、または隣接する車両部品から分離する パネルの外形輪郭、車体側の取り付けポイント、および排気系の可動全域にわたるクリアランス 金属面断熱シールド 金属層と指定された断熱層を組み合わせる 表面に見える外側金属だけでなく、完全な積層構造全体 図面上に熱源側と車体側を明記してください。アセンブリ図も含める必要があります。平坦な外形線だけでは、どの表面がコンバーターに面しているか、または完成品がどのように保持されるかを示すことができません。 コンバーターは単なるパイプの高温部以上の存在である 触媒反応により、排気中の汚染物質が変換される際に熱が発生する場合があります。Walkerは、この発熱について同社のコンバーターの作動原理に関する説明の中で解説しています。したがって、近くのパイプ用シールドからコピーした材料仕様は、そのまま採用するのではなく、コンバーターの取り付け状況と照らし合わせて検証する必要があります。 開発にあたっては、バリアが何を保護しなければならないかを特定してください(フロアパネル、配線コネクター、フルード配管、またはその他のアセンブリなど)。保護対象の各部品に対して、合意された温度上限と測定位置を設定します。目的は、試験後にシールドの露出面が無傷に見えるようにすることだけではありません。 コンバーターの異常過熱は、シールドの開発とは分けて考えてください。失火を含むエンジンの不具合は、コンバーターの過度な温度上昇を引き起こす可能性があります。シールドを変更しても根本的な不具合は解消されません。Walkerのコンバーターの故障に関するガイダンスでは、原因の特定と修正の重要性を強調しています。 アセンブリ内での位置に応じて金属を選択する 成形加工を行うコンバーター隣接シールド用のステンレス鋼 コンバーターの近くに配置する成形バリアについては、測定された熱曝露、環境条件、および成形要件に対してステンレス鋼を評価します。「ステンレス鋼」としか記載されていない見積もりを承認するのではなく、鋼種を指定してください。鋼種依存の耐酸化性、高温強度、および熱膨張については、耐熱ステンレス鋼の技術データに記載されています。 BSTFLEX エンボス加工ステンレス鋼遮熱シートは、触媒コンバーター用途を含むカスタムヒートシールド製作向けに提供されています。提案されたシートを実際の構成部品と照らし合わせて検討できるよう、必要な合金、ベースメタルの板厚、および成形図面を提供してください。 軽量かつ間隔を空けた熱バリア用のアルミニウム アルミニウムは自動車の遮熱材として確立された素材ですが、その適合性は排気コンポーネントの名称から推測するのではなく、シートの動作温度で評価する必要があります。車体取り付けパネルの場合は、選択した合金と調質を、間隔、支持部、および必要な耐久性と併せて評価してください。 BSTFLEX エンボス加工アルミニウム遮熱材は、カスタムの放射熱バリアとして成形可能なシートの選択肢です。アルミニウム製触媒コンバーター遮熱材の提案書には、シートの配置場所と、それが単独のバリアなのか、より大きなアセンブリの一部なのかを明記する必要があります。 合金625:ニッケル合金の使用が正当化される場合 合金625 Inconel遮熱材は、要求の厳しい排気プロジェクトにおけるもう一つの選択肢です。すべてのコンバーターのデフォルト仕様として扱うのではなく、特定された素材の耐久性の限界など、定義された要件に基づいて評価してください。 曝露時間は重要です。Haynesの合金625データは、有用な強度と耐酸化性について説明していますが、長期間の高温曝露後の脆化についても警告しています。高温合金の指定は、無制限の連続使用を承認するものではありません。 アルミナイズド鋼はアルミニウムシートではありません 交換用およびOEM仕様では、アルミナイズド鋼が指定される場合があります。その説明を「アルミニウム」と短縮しないでください。 アルミナイズド鋼は、鋼の基材にアルミニウムを含むコーティングを施したものです。例えば、Cleveland-Cliffsは自社のAluminized Type 1鋼を、アルミニウム・シリコン層で溶融めっきされた鋼と説明しています。これは、母材がアルミニウムであるシートとは異なる素材構造です。 この区別は代替品の決定に影響します。図面にコーティング鋼が指定されている場合は、基材とコーティングの要件を問い合わせてください。銀色の外観が似ているという理由だけで、裸のアルミニウムを同等品として見積もらないでください。同様に、すべての外部シールドがその下のコンバーターケースと同じ合金を使用していると想定しないでください。 完全な層構造を指定する 裸のエンボスシートと断熱コンバーターシールドは異なる製品です。アルミニウムの外層だけでは、その部品に断熱材、別の金属層、または設計された内部空間が含まれているかどうかは分かりません。 多層構造の要求については、コンバーターから車体までの層の順序、個々の仕様、端部の閉鎖方法、および固定の詳細を示してください。厚さが個々の金属スキンを指すのか、...
    続きを読む
  • プレーン対ステッチボンド・シリカニードルマット:どちらの構造がアセンブリに適していますか?
    プレーン対ステッチボンド・シリカニードルマット:どちらの構造がアセンブリに適していますか? Oct 02, 2026
    シリカ断熱コアは熱的要件を満たすことができますが、切断、位置決め、または再取り付けが困難な場合があります。そこで、プレーン(平織り)シリカニードルマットとステッチボンドシリカニードルマットのどちらを選択するかが重要になります。この決定は、単に繊維がどれだけの熱に耐えられるかではなく、製造中や使用中に材料がどのように振る舞うかに関わります。 アセンブリが断熱材を支持し、サンプルが取り扱い要件を満たしている場合は、プレーンシリカニードルマットを検討してください。切断、取り付け、または繰り返しのメンテナンス中にさらなる機械的完全性が必要なプロジェクトの場合は、ステッチボンドシリカニードルマットを評価してください。どちらを選択しても、繊維のグレード、取り付け厚さ、およびアセンブリ全体を検証する必要性は変わりません。 シリカニードルマットをステッチボンド加工すると何が変わるのか? プレーンシリカニードルマットは、ニードルパンチによって繊維が機械的に絡み合った不織布材料です。この比較において「プレーン」とは、マットに追加のステッチボンド補強がないことを意味します。これは、繊維が緩んでいるとか、材料に機械的強度がないという意味ではありません。BSTFLEX プレーンシリカニードルマットは、この構造の出発点となります。 ステッチボンド版は、ニードルマットに補強糸システムを追加したものです。その目的は、取り扱い中の引っ張りや分離に対する耐性など、機械的完全性を向上させることです。BSTFLEX ステッチボンドシリカニードルマットは、この追加構造を指定するプロジェクトのための別の選択肢を提供します。その利点は、「補強済み」という言葉から推測するのではなく、実際のマットと糸の組み合わせに対して評価する必要があります。 どちらも不織布断熱マットであることに変わりはありません。ステッチボンド加工によってコアが織物シリカ生地に変わるわけではなく、断熱層の周囲に完成したジャケットを縫い付けるのと同じことでもありません。 アセンブリから始める:3つの異なる決定 パネル内部の支持された断熱層 支持面で囲まれ、取り付け後にほとんど動かされないマットについては、まずプレーン構造の評価から始めてください。カットしたピースが取り付け中に所定の位置に留まるか、また、エンクロージャーが許容できない隙間や圧縮なしにそれを保持できるかを確認します。プレーンマットがこれらの要件を満たしている場合、追加のステッチングには具体的な正当性が必要です。 他の見積もりに補強が含まれているという理由だけで、それ以外は適切なプレーンマットを却下しないでください。この特定のパネルにおいて、追加の構造が何を改善するのかを問いかけてください。 メンテナンスのために開閉する取り外し可能なカバー 取り外し可能な断熱ジャケットの場合、カバーを持ち上げ、折り返し、再取り付けしたときにコアがどうなるかを検討してください。設計上、断熱材が繰り返しの取り扱いにさらされる場合は、両方の構造を試してください。未使用のロールの外観だけで判断するのではなく、フェーシング内部での局所的な薄化、分離、または動きがないかを確認してください。 取り扱い試験で補強によって対処可能な弱点が明らかになった場合は、ステッチボンド加工を評価する価値があります。カバーには依然として適切なフェーシング、縫い目、保持が必要です。コアが強くなったからといって、支持されていないセクションや、断熱材を過度に圧縮するクロージャーが修正されるわけではありません。 開口部、狭いセクション、または頻繁な移動を伴うカットパーツ 形状のあるピースについては、実際の図面に基づいて作成されたサンプルを比較してください。狭いブリッジ、穴、切り欠きを含め、意図した製造工程に沿ってパーツを移動させてください。エッジの状態と、損傷を与えずに各ピースを配置するために必要な労力を記録してください。 ステッチされたサンプルでは、切断経路がステッチラインと交差する場所を検査してください。切断レイアウトを承認する前に、ステッチの方向、間隔、およびエッジ処理について明確にするよう要求してください。補強によってすべてのプロファイルで同一のエッジ品質が保証されるとは想定しないでください。 プレーン vs ステッチボンドシリカマット:選択の比較 決定要因 プレーンシリカニードルマット ステッチボンドシリカニードルマット コア構造 追加のステッチボンドなしの機械的にニードル加工された繊維ウェブ。 追加の補強糸システムを備えたニードル加工された繊維ウェブ。 アセンブリの支持 エンクロージャーまたはフェーシングがどこでコアを支持し、保持しているかを評価します。 どこで追加の取り扱い強度が必要かを評価します。保持は依然として設計の一部です。 切断と取り付け 必要な形状、曲げ、取り扱い手順を試してください。 ステッチを横切るカットやステッチライン周辺の局所的なフィット感を含め、同じ機能を試してください。 強度チェック マットが必要な取り扱いおよび取り付け支持条件を満たしていることを確認します。 関連する熱暴露後を含め、補強が有用な改善をもたらすことを確認します。 熱的承認 選択した繊維グレード、厚さ、密度、および動作条件を検証します。 同じ要因に加え、糸システムとその使用中の必要な機能を検証します。 この表は選択のための枠組みであり、利用可能な2つのグレードの化学的性質、厚さ、または密度が同一であることを示すものではありません。性能の差をステッチのみに帰する前に、共通の仕様を確立してください。 機械的安定性は熱的安定性とは異なる 加熱後に補強糸が果たすべき役割を確認する 室温での取り扱い上の利点は、より高い連続使用温度を保証するものではありません。糸の材質を問い合わせ、補強が製造中のみ必要なのか、それとも使用期間中ずっと機能し続ける必要があるのかを明確にしてください。シリカ繊維の定格だけでは、その問いに対する答えにはなりません。 繰り返し加熱した後に補強が不可欠な場合は、その要件をサンプル承認に含めてください。合意した曝露試験の前後だけでなく、試験後にマットとステッチを確認してください。対応する材料の特定や使用条件を伴わない、広範な高温用糸の説明を鵜呑みにしないでください。 熱収縮と取り扱いによる損傷への耐性を分けて考える 取り付け時に引っ張りに耐えるマットであっても、加熱すると寸法が変化する可能性があります。曝露温度、保持時間、測定方向、試験方法を明記した熱収縮の結果を要求してください。接合部や端部で寸法変化をどのように調整するかについて合意してください。 ステッチボンディングと熱処理は異なるプロセスです。ステッチ加工されたマットが予備収縮済みであるとか、補強糸によって繊維の熱収縮がなくなるなどと推測しないでください。予備処理の要件がある場合は、個別に指定し確認する必要があります。 同じ基準で熱データを比較する どちらの構造の方が熱伝導率が低いと決めつけないでください。関連する温度、密度、および施工後の厚さにおいて比較可能な結果を要求してください。また、面密...
    続きを読む
  • 製鉄所および炉排気ダクト用布製伸縮継手
    製鉄所および炉排気ダクト用布製伸縮継手 Oct 01, 2026
    「製鉄所向け布製伸縮継手は、排気システム内の正確な位置に合わせて仕様を決定する必要があります。炉の近く、冷却抽出ダクト、ファン入口は同じプロセスラインに属している可能性がありますが、必ずしも同じ温度、圧力、粉塵負荷、または動きを経験するわけではありません。 布製伸縮継手は、適切な低圧ガスダクトにおいて柔軟な接続を提供します。これらは、必要なガスシールを維持しながら、指定された熱膨張および機器の変位に対応します。炉の排気サービスでは、フレキシブルベルト、断熱材、取り付け具、および内部保護材が一体となって機能する必要があります。 BSTFLEXは、カスタムの非金属製布製伸縮継手を製造しており、産業用ダクト、熱風、排気、および煙道ガス用途に使用されます。円形、長方形、およびプロジェクト固有の構成は、顧客の図面と運転データから評価できます。 製鉄所のダクト配管における布製伸縮継手の適合場所 機器名は出発点であり、完全な仕様ではありません。プラント図面上で接続箇所を特定し、通常運転、起動、停止、および想定される異常状態の際に何がそこに到達するかを説明してください。 ダクトの場所 確立すべき条件 設計の焦点 電気アーク炉抽出システム 冷却、希釈、および除塵機器に対する正確な位置 提案された接続箇所において布製構造が適切かどうかを確認する 取鍋炉のヒューム抽出ダクト ガス温度、断続的な運転、粉塵、および機器の動き 継手を固定ダクト接続部および指定された動きに合わせる 再加熱炉または熱処理炉の排気 局所排気温度、運転サイクル、および外部熱暴露 熱保護および繰り返しの動き 集塵およびバグフィルターのダクト配管 汚染側または清浄側の位置、圧力、および粒子状物質の条件 シール、耐摩耗保護、および圧力に関連する変形 ファン入口または出口 圧力変動、振動、および利用可能な設置スペース ベルトのフラッター制御および動き全体にわたるクリアランス 廃熱回収ダクト 接続温度、機器の膨張、およびプロセスの変更 継手と隣接する機器との互換性 電気アーク炉の排気には場所固有の検討が必要 電気アーク炉の除塵システムには、水冷式一次ダクト、追加のガス冷却、二次ヒューム抽出、ろ過、および誘引ファンが含まれる場合があります。これらのセクションは異なる機能を果たすため、汎用的な伸縮継手の仕様を適用すべきではありません。 布製コネクタは、水冷式ダクト、スライド式接続、または炉の直接排気用に設計されたその他のコンポーネントの自動的な代替品ではありません。システム設計者は、提案された設置ポイントと運転限界を承認する必要があります。炉のプロセス温度は、その接続部で測定または計算されたガス温度の代わりにはなりません。 同様に、固定ダクトの伸縮継手が、炉の傾斜、屋根の持ち上げ、またはその他の大きな機器の移動に対応すると想定してはなりません。ただし、その動きが設計に明示的に含まれている場合は除きます。 熱サイクルはピーク温度と同じくらい重要です 「炉ダクト伸縮継手」については、最高値のみを提供するのではなく、温度がどのように変化するかを記録してください。安定した排気負荷と、繰り返しの温度変化にさらされる接続部では、最大温度が同じであっても、異なる評価が必要になる場合があります。 有用な情報には、通常運転温度、最大変動温度、変動持続時間、加熱および冷却の頻度、および対応するダクトの動きが含まれます。すべての炉排気ダクトが各生産サイクルの後に周囲温度に戻ると想定することは避けてください。 「高温用布製エキスパンションジョイントは、断熱材やホットフェイス保護材を使用して、シール材を意図した動作範囲内に保つ場合があります。温度耐性は、公表されている最高定格の布地だけでなく、構造全体に適用されます。 外部からの放射熱は個別の設計入力事項です ダクト内のガスだけが唯一の熱源ではありません。近くの炉の開口部、高温の機器表面、または加熱された製品が、フレキシブルエレメントの外側を放射熱にさらす可能性があります。 近くの熱源に対するジョイントの位置、距離、向きを報告してください。周囲の機器の写真は、ダクト温度の仕様から漏れている露出箇所を特定するのに役立ちます。 提案される外部シールドやカバーは、放熱、動作クリアランス、メンテナンスへのアクセスについて検討する必要があります。ジョイント全体を追加の断熱材で包めば性能が向上すると想定しないでください。 プロセス温度、断熱材、シール層温度の関係については、以下をお読みください。排ガスダクト用高温布製エキスパンションジョイント。 粉塵対策は流路から始まる 排気に研磨性固体が含まれる場合、ライナーがフレキシブルベルトを直接的な流れから保護できます。堆積防止バリアは、ジョイント空洞内での粒子蓄積という別の問題に対処します。どちらのコンポーネントも、ガスシール膜の代わりとして扱うべきではありません。 粒子の状態、流れの方向、利用可能な速度データを指定してください。図面には近くのエルボ、ダンパー、または断面の変化を含めてください。ライナーの重なりとクリアランスは、停止位置だけでなく、必要な動作範囲全体で確認してください。 ベルトを厚くしても、金属と布の接触が解消されたり、堆積物によって占有された動作スペースが回復したりすることはありません。 負圧とファンの脈動には個別の注意が必要です 負圧はベルトを内側に引き込む可能性があり、ファンやダンパー付近の圧力変動は繰り返しのフラッター(振動)を引き起こす可能性があります。どちらの状態も、ジョイントの形状や内部クリアランスと併せて評価する必要があります。 運転圧力と設計圧力を、符号と単位を付けて明記してください。可能な場合は、既知の過渡現象、振動振幅、周波数を報告してください。目に見える柔軟性があるからといって、ベルトが設計限界内で動作していると判断しないでください。 布のバネ定数が低いからといって、周囲の構造物への負荷がゼロになるわけではありません。圧力に関連する負荷や支持要件は、ダクトシステム設計の一部として残ります。 ジョイント内での機能に基づいて材料を選択する フレキシブルエレメントには、補強、ガスシール、熱保護、耐環境性が必要な場合があります。これらの機能は、すべて同じ材料で提供される必要はありません。 当社の「布製エキスパンションジョイント材料」ガイドでは、PTFE、シリコーン、グラスファイバー、シリカの異なる役割を説明しています。以下の表は、その区別を炉排気プロジェクトに適用したものです。 材料またはコンポーネント 考えられる機能 確認すべき事項 グラスファイバー布 繊維の補強または断熱材の封じ込め 必要な機械的特性およびその層における温度 シリカ布 高温繊維の保護または断熱材の封じ込め 実際の熱露出、動作、および個別のガスシールが必要かどうか シリコーンコーティングされたグラスファイバー 適切な構造における柔軟な保護カバーまたはシール層 コーティング温度、ガス適合性、および外部露出 PTFEコーティング布 指定されたバリアシステムにおける耐薬品性コンポーネント グレード、シー...
    続きを読む
一ページ目 1 ... 4 5 6 7 8 ... 86 最後のページ
[  の合計  86  ページ数]
伝言を残す

伝言を残す

    質問や提案がある場合は、私たちにメッセージを残してください、私たちはできるだけ早く返信します!

ホーム

製品

について

接触

上