Anhui Parker New Material Co.,Ltd
ISO9001      IATF16949

insulation blanket manufacturer

ニュース

  • 産業用オーブン、加熱炉、ボイラーの扉用グラスファイバーロープガスケットのサイズ選定方法
    産業用オーブン、加熱炉、ボイラーの扉用グラスファイバーロープガスケットのサイズ選定方法 Oct 23, 2026
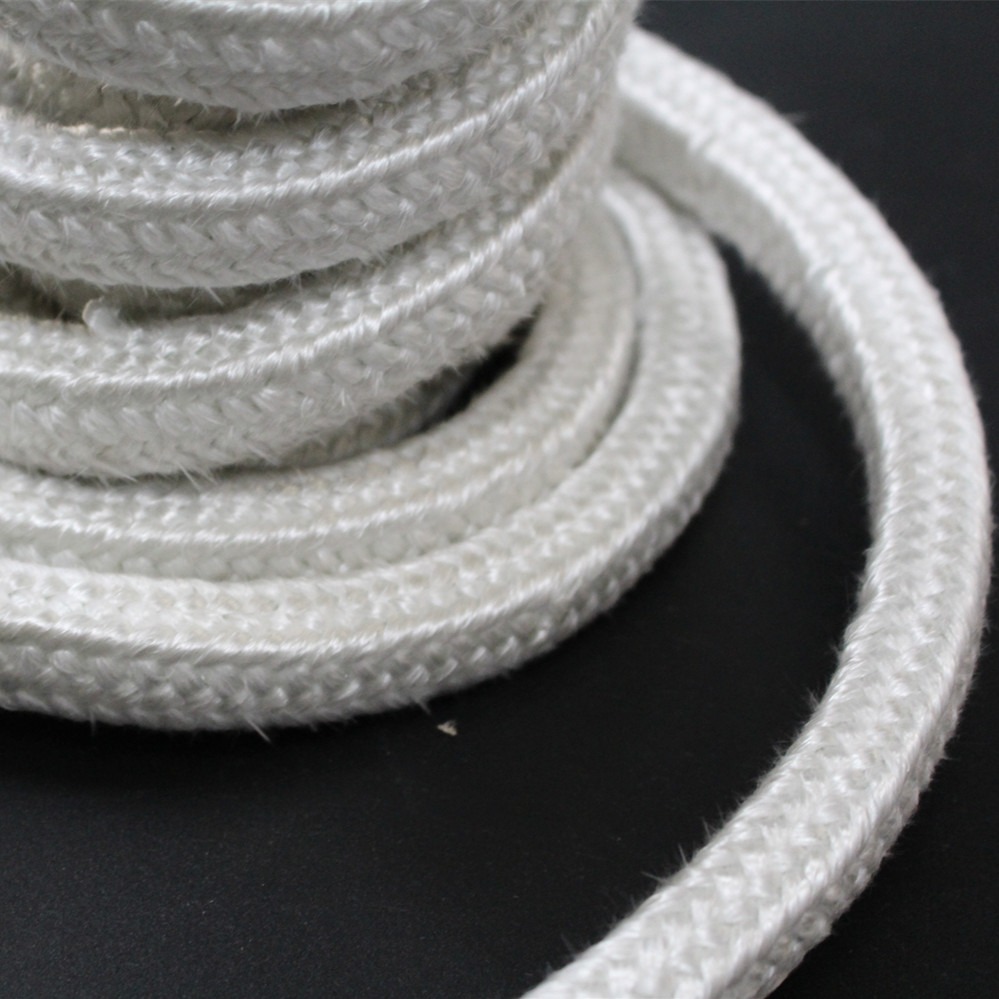
    工業用オーブン、炉、ボイラーのドア用グラスファイバーロープガスケットのサイズ選定方法 グラスファイバーロープガスケットは、古いロープの直径だけで確実選定することはできません。長年の圧縮、熱への曝露、汚染、取り扱いによって、取り外したシールの形状が平らになったり硬化したりしていることがあります。工業用の交換やOEMプロジェクトでは、溝、ドアを閉じたときのシールの隙間、およびガスケットの全長を測定し、ロープメーカーに確認の上で必要な圧縮率を決定してください。 クイックアンサー グラスファイバーロープガスケットのサイズを選定するには、清掃後の溝の幅、溝の深さ、ドアを閉じたときの隙間、コーナーの半径、および中心線の全長を記録します。次に、メーカーが承認した圧縮率でそのスペースに収まる、仕上がり構造の丸型または角型のロープを選択します。小さすぎるロープは漏れの原因となり、大きすぎるロープはドアが閉まらなくなったり、編組部が恒久的に潰れたりする可能性があります。 すべての編組ロープに一律で適用できる、単一のオーバーサイズや圧縮率のパーセンテージというものはありません。密度、編み方、芯材、コーティング、補強、およびドアの形状によって、公称直径が同じ2本のロープの挙動は異なる場合があります。 取り外したロープの測定だけでは不十分な理由 古いシールは参考として役立ちますが、信頼できるマスター寸法ではありません。弾性が失われていたり、プロセスの残留物を吸収していたり、取り外しの際に伸びていたり、チャネル内で永久的な長方形に変形していたりする可能性があります。最も広い平らな面だけを測定すると、大きすぎる交換部品を選ぶ原因になります。最も薄い潰れた部分だけを測定すると、小さすぎるものを選ぶ原因になります。 メンテナンス作業の際は、取り外したガスケットを保管し、廃棄する前に写真を撮影してください。そのプロファイル、継ぎ目の位置、取り付け方向、および局所的な故障を記録します。これらの観察結果と、清掃した金属溝からの測定値を併せて使用してください。 新しいドアの設計の場合は、図面と代表的な閉鎖サンプルを基準に作業を進めてください。サプライヤーは、保持溝と、ドアが完全にラッチされたときに利用できる距離の両方を理解する必要があります。 ロープガスケットのサイズ選定に必要な5つの測定項目 測定項目 記録方法 重要性 溝の幅 清掃済みのチャネルに沿って、いくつかの直線部分とコーナー付近で測定します。 ロープが折れ曲がり、ねじれ、またはチャネル内で緩むことなく収まるかどうかを制御します。 溝の深さ デプスゲージまたはノギスを使用して、溝の底から取り付け面までを測定します。 ロープがどれだけ保持されるか、および相手面と接触するためにどれだけの量が残されるかを決定します。 ドアを閉じたときの隙間 完全にラッチされた位置での2つのシール面間の距離を測定します。 圧縮されたガスケットが占める最終的なスペースを示し、圧縮率を確認するために不可欠です。 コーナーの半径 内側の半径を記録するか、寸法の入った図面と鮮明な写真を提供します。 直線状の溝に合うロープでも、急なコーナーでは座屈したり、ブリッジしたり、浮き上がったりすることがあります。 中心線の長さ フレキシブルテープまたは非伸縮性のコードを使用して、ガスケット全体の中心経路を追跡します。コーナーや意図した継ぎ目の位置を考慮しながら、切断長を決定します。 コーナーや意図した継ぎ目の位置を考慮しながら、切断長を確立します。 ロープの直径を選択する前に溝を測定する 設備の安全を確保する。 オーブン、炉、またはボイラーを孤立させ、冷却させ、ドアを開けたり取り外したりする前にサイトのロックアウト手順に従ってください。 古いガスケットを慎重に取り外す。 代表的なセクションを保管し、接着されていたか、機械的に保持されていたか、単に溝に押し込まれていたかをメモします。 チャネルを清掃する。 古い接着剤、スケール、固着した繊維は、使用可能な幅と深さを減少させる可能性があります。残留物ではなく金属の溝を測定してください。 複数の位置で測定値を読み取る。 直線部、コーナー、ヒンジエリア、ラッチ側を比較します。都合の良い測定値1つだけを報告するのではなく、最小値と最大値を記録します。 相手面を確認する。 歪み、摩耗、溶接補修、緩んだヒンジ、および不均一なラッチ力がないか確認します。新しいロープですべての機械的欠陥を補うことはできません。 図面やマークアップした写真を送ってください。幅、奥行き、隙間、閉じる方向を示す断面図は、文脈なしで書かれたロープの直径よりもはるかに有用です。 一般的なパーセンテージを使用せずに圧縮率を評価する方法 圧縮とは、継ぎ目が閉じられたときのロープの自由高さの減少です。次のように表現できます: 圧縮率 (%) = (シールの自由高さ − 取り付けられたシールの高さ) ÷ シールの自由高さ × 100 溝に保持されるロープの場合、シールの自由高さは、ロープが着座した後に合わせ面に提示される実際の高さを表す必要があります。これは必ずしもカタログの直径と一致するとは限りません。取り付けられたシールの高さとは、ドアが完全にラッチされたときに同じシールラインで使用可能なスペースです。 この計算はジオメトリを説明するものであり、許容限界を確立するものではありません。見積もられている正確な構造に対する許容圧縮範囲を確認するようサプライヤーに依頼してください。中密度の丸編みロープ、高密度の角編みロープ、柔らかいニットロープ、およびコーティングされたロープは、同じ公称パーセンテージでも非常に異なる閉鎖力を生み出す可能性があります。 ドアがすでに稼働している場合は、一般的なインターネットの公式を適用するよりも、短いサンプルの試用の方が信頼できることがよくあります。試用により、ロープがしっかりと収まっていること、過剰な力を加えずにドアが閉まること、および周囲全体で接触が継続していることを確認する必要があります。 丸編みロープか角編みロープか? ガラス繊維丸編みロープ 丸いプロファイルは、丸みを帯びた溝、湾曲したシール経路、および円形ロープを保持するように設計されたチャネルにとって実用的な出発点です。角や不規則な経路に沿うことができ、編組構造により、緩い撚りロープよりも安定した表面が得られます。 このプロファイルについては、fiberglass round braided rope の製品ページを確認してください。RFQでは、「標準的なガラス繊維ロープ」のみを要求するのではなく、必要な直径、構造、長さ、動作条件、および溝の寸法を指定してください。 ガラス繊維角編みロープ 角形のプロファイルは平らな接触面を提供し、長方形のチャネルにさらに予測可能に収まる可能性があります。溝の幅と奥行きが個別に制御されている場合や、丸いロープが回転したりチャネルの角に使用されていないスペースを残したりする傾向がある場合に適しています。 平らな側面の断面については、fiberglass square braided rope...
    続きを読む
  • 金属線入りグラスファイバークロス:ステンレス線補強ができること・できないこと
    金属線入りグラスファイバークロス:ステンレス線補強ができること・できないこと Oct 23, 2026
    ワイヤー挿入ガラス繊維クロスは、ガラス繊維糸にステンレス鋼線を組み込むことで機械的補強と寸法安定性を向上させた、耐高温性の織物です。通常のガラスクロスでは、繰り返しの取り扱い、垂直方向の設置、振動、または過酷な工業用部品への加工に対して十分な支持が得られない場合に選択されます。 ワイヤーはガラス繊維を置き換えるものではなく、素材を金網に変えるものでもありません。ガラス繊維が主要な耐熱テキスタイルであり続け、挿入されたワイヤーは織り目の中に付加的な補強要素を提供します。 BSTFLEXは、ワイヤー挿入高温ガラス繊維織物を、工業用断熱材、溶接保護、熱障壁、ガスケット、シール、および加工された熱保護製品向けに供給しています。現在の製品説明では、選択された構造と適用条件に応じて、ステンレス鋼線の補強と1000°F / 538°Cを超える耐熱性が示されています。 ワイヤー挿入ガラス繊維クロスとは何ですか? ワイヤー挿入ガラス繊維クロスは、ガラス繊維糸と、特定の糸の方向に組み込まれた金属補強材を織り合わせて製造されます。構造に応じて、ステンレス鋼線は緯糸の方向でガラス繊維糸と撚り合わされたり、別の定義されたパターンに組み込まれたり、顧客固有の生地デザインに従って使用されたりします。 工業用バイヤーが使用する用語には以下が含まれます: ワイヤー挿入ガラス繊維クロス ステンレス鋼線補強ガラスクロス ステンレスワイヤー挿入グラスファイバークロス ワイヤー補強ガラス繊維布 ワイヤー入り耐熱ガラス繊維クロス 金属線入りガラスクロス これらの説明は、単一の普遍的な仕様ではなく、材料のファミリーを特定するものです。購入者は、見積もり対象の正確なグレードについて、ワイヤーの合金、補強方向、ベースクロス、織り方、仕上がり重量、厚さ、および温度定格を確認する必要があります。 ステンレススチールワイヤー補強は何をしますか? 挿入されたワイヤーの主な目的は、機械的な補強です。布地が吊るされたり、繰り返し扱われたり、成形された熱部品に組み込まれたりする場所で、布地が形状を維持し、歪みに耐えるのに役立ちます。 生地のデザインや試験方法によっては、ワイヤー補強が次のような効果をもたらす場合があります: 寸法安定性の向上 垂直設置における追加のサポート 取り扱い中の変形に対する耐性の向上 特定の使用温度が高いアセンブリにおける機械的完全性の向上 縫い目、折り目、成形形状の周囲での支持力の向上 損傷部分が構造的支持力を即座にすべて失う傾向の低減 ガスケット、カーテン、断熱パッド、柔軟な熱バリアへの適性の向上 これらの利点は、グレード別データから確認する必要があります。ワイヤーが存在するというだけで、保証された引張強度、引き裂き強度、または耐用年数が確立されるわけではありません。 ワイヤーは何をしないのか? 「補強済み」という言葉が広義に解釈されると、いくつかの購入時の誤りが発生します。 耐熱温度が自動的に上がるわけではない 生地の許容温度は、ガラス繊維の組成、糸の構造、表面処理、ワイヤー合金、および完全なテキスタイルデザインによって異なります。ステンレス鋼による補強は、生地が機械的支持力を維持するのに役立つ場合がありますが、連続使用温度を一律に引き上げるわけではありません。 2種類のワイヤー補強済みガラス繊維クロスは、ベースとなる生地、処理、および合格基準が異なるため、異なる耐熱温度を持つ場合があります。 生地をガス気密にするわけではない ワイヤー挿入ガラス繊維は依然として織物です。独立した適格なバリアやコーティングが組み込まれていない限り、織り目、縫い目、切断端、固定孔からガスが通過する可能性があります。 生地を防水にするわけではない ステンレス鋼の補強は耐水性を提供しません。屋外や湿潤な環境での用途では、環境に合わせて選択された個別のシリコン、PTFE、またはその他の適切な外層が必要になる場合があります。 独立したワイヤーメッシュ層の代わりになるわけではない 挿入されたワイヤーと編み上げられたステンレス鋼メッシュは構造が異なります。ワイヤー挿入クロスには、織物内に補強材が含まれています。追加の高温側保護、形状保持、または機械的支持が必要な取り外し可能な断熱カバーやサーマルアセンブリには、独立したメッシュを追加することができます。 あらゆる溶接または防火用途の基準を満たすわけではない 耐熱ファブリックが、あらゆる溶接ブランケット、ファイヤーカーテン、または人命安全用途に対して自動的に認定されるわけではありません。完成品は、必要なばく露、設置、およびテストの基準を満たしている必要があります。 ワイヤー挿入ガラス繊維とプレーンガラス繊維クロスの比較 選定要因 プレーンガラスクロス ワイヤー入りガラスクロス 基本構造 織りガラス繊維ヤーン 特定の金属補強材を備えた織りガラス繊維ヤーン 主な利点 幅広い産業用途を持つ柔軟な耐熱テキスタイル 追加の機械的サポートと寸法安定性 垂直設置 選択されたグレードと支持方法が適切である場合に適しています 追加の構造的サポートが望ましい場合に評価されることが多い 繰り返しの取り扱い 生地の重量と織り方に依存しますおよび仕上げ ワイヤーはテキスタイルの支持に役立ちますが、耐久性は依然として縫い目とコーティングによって左右されます 温度定格 グレード固有 グレード固有。ワイヤーによって普遍的に高い定格が生み出されるわけではありません ガスまたは水のバリア コーティングされていない織り方では得られません 挿入されたワイヤーでは得られません 加工 一般的に切断と縫製がより容易 切断工具、シームデザイン、および取り扱い手順の調整が必要になる場合があります プレーンなグラスファイバーは、多くの断熱および熱保護用途に適したままです。ワイヤー補強は、「補強」という言葉がより強く聞こえるからという理由ではなく、追加された機械的サポートが明確な機能を果たす場合に選択されるべきです。 ワイヤー挿入ファブリック対ステンレススチールワイヤーメッシュ これらの素材は、両方とも金属補強が含まれているため、混同されることがあります。 ワイヤー挿入グラスファイバークロスは、ワイヤーがグラスファイバーヤーンに組み込まれている織物です。切断、縫製し、柔軟なコンポーネントに成形できるファブリックのままです。 ステンレススチールワイヤーメッシュは、別個の金属構造です。取り外し可能な断熱システムでは、メッシュがホットフェイスを保護したり、断熱材を保持したり、形状のサポートを提供したりします。通常、ワイヤー挿入クロスよりも多くの金属含有量、剛性、重量が追加されます。 要件 ワイヤー挿入 グラスファイバークロス 別個のステンレススチールメッシュ 柔軟な織られたサーマル層 はい いいえ。これは別個の金属サポート素材です ファブリックパネルへの切断と縫製 適切な工具や方法を用いれば可能 通常は個別に取り付けられるか成形される 高温側の機械的保護の追加 中程度(構造による) より強固な金属的保護が必要とされる場合に選ばれることが多い かさ高さと剛性 多くの...
    続きを読む
  • ニットグラスファイバースリーブ:ホースおよびケーブル用径の選定
    ニットグラスファイバースリーブ:ホースおよびケーブル用径の選定 Oct 23, 2026
    ホースの直線部分ではスリーブのサイズが正しく測定できても、そのカシメ端部ははるかに太くなっている場合があります。ケーブル束では、その逆の問題が発生することがあります。スリーブがコネクタを通過した後、より細い配線部分の周囲でだらしなく緩んでしまうのです。編組ガラス繊維スリーブを選定する際には、取り付け前、最大の構造を通過する際、そして保護部分に収まった後の3つのタイミングでフィット感を確認する必要があります。 BSTFLEXの高温用編組ガラス繊維スリーブはテクスチャード加工されたガラス繊維糸から作られており、産業用ホース、ケーブルハーネス、配管向けとして記載されています。製品ページには、13〜127 mmの公称サイズ範囲が記載されています。公称直径は有用な出発点ですが、生産サイズを決定する前に、選定したスリーブを実際の組み立て品で試着する必要があります。 最初に保護部分を確認する 保護が必要な部分に沿って、ホースカバーまたは完成したケーブル束の外径を数箇所で測定します。スリーブの下に残る場合は、テープ、アウターブレード、またはその他の恒久的な外層も含めます。束の場合は、ワイヤーを製造時の配置で束ねた後の最大直径を記録します。作業台上の緩んだワイヤーのセットでは、小さすぎる誤った測定値が得られる可能性があります。 カバーする長さと、ブラケットや急な曲がり角を通る経路に注意してください。曲がり角では、テュービング(繊維チューブ)が形状を変化させ、直線上のサンプルよりも片側が少し多く露出する場合があります。ホースの屈曲中にスリーブを固定位置に維持する必要がある場合は、フィット試験に作動時の動きを含めてください。 次に、取り付け時の障害を確認する カシメ金具、コネクタシェル、ストレインリリーフ、プラグ、局所的なケーブルの分岐など、スリーブが通過しなければならないすべての構造をリストアップします。ホースの直径や公称コネクタの指定だけでなく、最大の外部包絡線も測定します。不規則な部品の場合は、最も広い部分の測定値に加えて、写真や図面を送信してください。 取り付けの順序によって、より大きなスリーブでも解決できない問題を解決できる場合があります。端子や継手が取り付けられる前にスリーブを追加する場合、完成したコネクタがスリーブを通過する必要がない場合があります。すでに組み立てが完了している場合は、完成した端部の上でサンプルをテストしてください。異なる編み方や組み方の製品から拡張数値を流用しないでください。検討している正確な構造と直径に対する、使用可能な開口部の情報を要求してください。 所定の位置に引き込まれた後でスリーブを検査する サンプルが最大の構造を通過したら、細い保護部分でのフィット感を調べます。端付近の束ね、曲がり角での目に見える被覆の隙間、引っかかったループ、取り付け後の長さの変化を確認します。アセンブリ上の意図した端部の位置に印を付け、所定の位置に収まったらサンプルをもう一度測定します。これは、平らに置いた未使用のスリーブを測定するよりも、カット長のより信頼性の高い基準になります。 サンプルに対して実際の切断および端部処理方法を試してください。購入者は、事前切断された製品部品を指定する前に、許容される切断面の外観および保持方法について合意する必要があります。切りっぱなしの端部、クランプされた端部、および別のコンポーネントの内側にある端部では、異なる許容値が必要になる場合があります。 熱的保護を電気的絶縁から切り離す 熱保護については、スリーブ位置での温度、熱が接触によるものか近隣のソースによるものか、および曝露がどのくらい持続するかをサプライヤーに伝えます。製品ページには温度数値が記載されていますが、厳格な制限のあるプロジェクトでは、供給される構造のテスト方法と最新データを要求する必要があります。また、ホースカバー、ケーブル絶縁、および完全なアセンブリ内のすべての端部ハードウェアの温度制限も確認してください。 電気的作業の場合は、ガラス繊維スリーブが絶縁電線上の追加の熱バリアであるか、または修飾された絶縁システムに寄与することが期待されるかを指定します。電気的性能が必要な場合は、関連する誘電率データとテスト条件を求めてください。ガラス繊維に関する一般的な記述では、すべてのスリーブ直径に定格電圧が割り当てられるわけではありません。 ニット(編組)とブレード(組紐)のオプションは別々の仕様に維持する 構造は、フィット感、取り扱い、および曲がり角でのスリーブの挙動に影響を与えます。プロジェクトでニットではなくブレードが必要な場合は、組紐ガラス繊維スリーブを別の製品として確認してください。その素材、壁構造、サイズ範囲、およびテストの主張には、独自のレビューが必要です。一方のスリーブの試用は、もう一方のスリーブを承認するものではありません。 実用的なサンプル依頼 完成したホースまたはケーブルアセンブリの写真または図面を1枚送信し、保護された実行の最大外径、最も広い取り付け機能、必要なカバー長、およびルートの周囲の利用可能な最小クリアランスの4つの測定値にマークを付けます。アセンブリのシーケンス、予想される動き、熱または電気の要件を追加します。提案された編組スリーブのサンプルを依頼し、それがフィッティングを通過するか、ランに正しく座るか、取り付け後にセクション全体をカバーするかを記録します。 これらのチェックが完了したら、見積もりで、選択した公称内径、その公差または使用可能な直径範囲、合意されたカット長、梱包形式、および現在のパフォーマンスデータを要求します。測定値とサンプルリクエストを編組ガラス繊維スリーブ製品ページから送信してください。...
    続きを読む
  • カーボンアラミドハイブリッドスリーブ:編み構造の配置と複合材料用途
    カーボンアラミドハイブリッドスリーブ:編み構造の配置と複合材料用途 Oct 23, 2026
    2つのカーボンおよびアラミド製スリーブは、同じ繊維タイプを使用していながら、まったく異なる複合材部品を作り出すことがあります。一方のスリーブは、糸の繰り返しパターンが異なる場合があります。もう一方は、マンドレル上でより大きく開き、ブレード角度を変え、テーパー部での被覆の均一性を低下させる可能性があります。構造用チューブの場合、重要な疑問は、樹脂用に配置された後、実際のマンドレル上で補強材がどのように見えるかということです。 BSTFLEXのアラミドカーボンハイブリッドスリーブは、カーボン繊維とアラミド繊維で作られた2軸の tubular braid です。製品ページでは、カスタム直径、ブレード角度、カーボン対アラミドの比率を提供しています。これらのオプションにより、購入者はレイアップを指定する余地が得られますが、それぞれに基準条件、つまり装着時の直径、目的の繊維配置、部品の製造に使用されるプロセスが必要になります。 まず、ハイブリッド層の役割を決定します 複合材のシャフトやチューブでは、通常、剛性のためにカーボンが選ばれ、耐損傷性が懸念される場合にはアラミドが組み込まれることがあります。最終的な挙動は、繊維の名前だけから決まるわけではありません。各繊維の割合、ブレード内での位置、その他のプライ、樹脂、そして硬化のすべてが完成した部品に影響を与えます。したがって、提案されたハイブリッドは、既存の積層板または明確に定義された設計目標と比較されるべきです。 このスリーブが主要な補強材であるのか、外側の耐損傷性層であるのか、あるいは他のプライの上の目に見える仕上げであるのかをサプライヤーに伝えてください。外側の化粧層には、埋め込まれた構造層にはない外観要件がある場合があります。部品が耐衝撃性や耐ねじりの目標を満たす必要がある場合は、部品レベルで試験方法と合格値を設定してください。スリーブの説明だけで硬化済みシャフトを証明することはできません。 カーボンとアラミドの配置を説明する 比率の基準がなければ、「50/50ハイブリッド」という表現は不十分です。提示されたパーセンテージが繊維の質量、糸のエンド数、またはその他の測定基準のどれを指しているのかを尋ねてください。2種類の糸が周囲にどのように繰り返されているかを示すブレード図または接写写真を要求してください。視覚的なパターンが重要な場合は、意図した直径での外観について合意し、提案されている製造構造のサンプルを依頼してください。 リピート注文の場合は、合意された糸の種類、配置パターン、繊維の比率を購入仕様書に記録してください。そうしないと、同じ大まかな材料名で説明されている2つのスリーブでも、異なる表面パターンや異なる積層構成を生み出す可能性があります。 作業直径におけるブレード角度を明記する 2軸スリーブは、2つの反対方向のらせん状に糸を保持しています。チューブが拡張されたり、マンドレルに合わせるために引き絞られたりすると、その角度は変化します。測定された直径を示さずに提示されたブレード角度は、使用するのが困難です。段差やテーパーを含む各セクションのマンドレル直径を明記し、それらのセクションにおける予想される角度と被覆率を尋ねてください。 構造を承認する前に、最も長い、または最も困難なツールセクションでドライスリーブを試してください。引っかかることなく所定の位置に移動できるか、直径の変化時にパターンが規則性を保っているか、計画された切断長さで部品を依然としてカバーできるかを確認してください。最大拡張が完成部品にとって最高の繊維配向をもたらすと仮定しないでください。 実際のサンプルで樹脂の経路を確認する 製品ページには、樹脂インフュージョン、真空バッグ成形、複合材レイアップが潜在的なプロセスとして記載されています。問い合わせでは、実際の樹脂、取り扱い方法、硬化スケジュールを指定してください。試作部品では、両方の糸タイプのウエットアウト、交差部での閉じ込められた空気、バッグ成形中の動き、および切断端の品質を検査してください。接着性能が重要である場合は、サイジングや表面処理についてサプライヤーと協議してください。 提案されたスリーブと製造プロセスを使用してサンプルを作成し、同じジオメトリと硬化スケジュールで作成されたコントロールと比較してください。機械的結果とともに、厚さ、質量、視覚的被覆率を記録してください。性能の変化は、樹脂含有量や他のプライの配向を含め、積層全体を考慮して解釈されるべきです。 材料の選択を明確に保つ カーボンとアラミドの構造は、カーボンとガラスのブレードとは異なる材料の選択に対処するものです。仕様書内の2番目の繊維がグラスファイバーである場合は、グラスファイバーカーボンハイブリッドスリーブを参照し、その構造を個別に評価してください。カーボンとガラスの比率、糸の配置、またはテスト結果をカーボンとアラミドの部品に流用しないでください。 同様に、硬化済み複合材の使用温度は、完全な積層板とその環境、特に樹脂システムによって決定されます。関連する材料情報を求め、実際の温度および荷重要件に対して完成部品を検証してください。 サンプリング可能な図面を送る 有用な問い合わせには、部品のジオメトリ、ハイブリッドプライの役割、および試作する構造が明記されています。図面には次の情報を含めてください: マンドレルの直径範囲、テーパー、段差、および被覆された完成長さ。 希望するカーボン対アラミドの比率と、それが表現される基準。 必要な糸の配置、または該当する場合は承認された視覚的パターン。 目標とするブレード角度と、その基準として使用される装着時の直径。 樹脂、レイアップ方法、硬化スケジュール、およびあらゆる表面処理。 試作数量、生産量、およびサンプルを受け入れるために使用されるチェック項目。 図面とプロセスノートを添えて、アラミドカーボンハイブリッドスリーブの問い合わせを行ってください。製造用のブレードを固定する前に、ドライフィットと硬化済みサンプルを承認してください。これにより、単なる繊維ブレンド名ではなく、実際に製造する部品に結びついた仕様が作成されます。...
    続きを読む
  • 粘着剤付きアルミグラスファイバーテープ:アクリル系PSA vs シリコーン系PSAと耐熱温度
    粘着剤付きアルミグラスファイバーテープ:アクリル系PSA vs シリコーン系PSAと耐熱温度 Oct 23, 2026
    粘着剤付きアルミガラスクロステープは、放射熱制御用のアルミ表面層、補強および熱的サポート用のガラス繊維織物、位置決めや接着用の感圧接着剤(PSA)という3つの機能部品を組み合わせています。これらの層は、1つの共通した温度定格を共有しているわけではありません。アルミ/ガラスクロスラミネート、アクリルまたはシリコーンのPSA、そして取り付けられたアセンブリは、それぞれ個別に指定する必要があります。 BSTFLEX 粘着剤付き熱反射シールドテープは、アクリル系またはシリコーン系の感圧接着剤を選択可能です。正しい選択は、実際の基材、施工温度、連続使用温度、曝露時間、および接着剤に期待される役割によって異なります。 この構造においてPSAは何をするのか? 感圧接着剤を使用することで、アルミガラスクロスラミネートを適切な工業用部品や表面に直接貼り付けることができます。設計に応じて、以下の機能を提供します: 組み立て時の仮止め; クリップ、スナップ、その他の固定具が取り付けられるまでの初期保持; 正確な接着剤の使用条件が適合している場合の恒久的な接着; 打ち抜き加工またはカスタム形状の反射断熱材の取り付け; 剥離ライナーを使用したクリーンな施工。 これらの機能は互換性はありません。組み立ての位置決めに許容される接着剤が、高温のプロセスラインの近くで唯一の長期的な保持方法として適格であるとは限りません。図面または見積依頼(RFQ)には、どの機能が必要かを明記する必要があります。 アクリル系PSA対シリコーン系PSA:名前だけで選ばないこと アクリルとシリコーンは幅広い接着剤の系統です。系統名は有用な出発点を提供しますが、特定のPSAの実際の動作限界、接着強度、表面適合性、または耐用年数を定義するものではありません。 異なるアクリル配合物は、それぞれ異なる連続および短時間の温度限界を持つ可能性があります。シリコーン接着剤システムについても同様です。したがって、正しい比較は、完成したBSTFLEX構造体で提供される正確な接着剤オプションの文書化された特性の間で行う必要があります。 選定に関する質問 アクリル系PSA シリコーン系PSA 温度耐性 正確なアクリル配合の連続および短時間値を使用してください。すべてのアクリル系接着剤が同じ限界を持っていると仮定しないでください。 構造固有のシリコーン接着剤データを使用してください。シリコーンという名称だけでは、特定の温度定格を証明できません。 初期タック(粘着力) 実際の清掃された表面および意図された施工温度でタックを確認してください。 同じ条件を確認してください。温度耐性が高いことが、必ずしも初期タックが強いことを意味するわけではありません。 基材との適合性 金属、塗装面、プラスチック、ホースカバー、その他の基材を個別に評価してください。 同じ基材を評価してください。シリコーンゴムや汚染された表面への普遍的な接着を前提にしないでください。 長期保持力 特定の接着剤および接着面積に対するせん断、剥離、経年変化、環境曝露を確認してください。 同じ特性を確認してください。耐熱性単体では、恒久的な機械的保持力は確立されません。 実用的な原則はシンプルです:汎用的な接着剤の系統ではなく、文書化された接着剤の配合を選択することです。 施工温度を使用温度から切り離して考える 施工温度とは、テープを貼り付ける際のテープ、基材、および周囲の温度です。使用温度とは、接着されたアセンブリが取り付け後に経験する温度です。これらの値は異なる場合があります。 PSAは、高められた使用温度で動作するように設計されている一方で、より狭い施工範囲内でクリーンな表面への貼り付けを必要とする場合があります。施工時に基材が冷たすぎる、汚染されている、または濡れている場合、後の動作温度がその使用限界内であっても、接着剤が期待される接触状態を発達させない可能性があります。 見積依頼(RFQ)または製造指示書には、以下を記載してください: 最小および最大の施工温度; 接着剤層における連続動作温度; 短時間のピーク温度および曝露時間; 熱サイクルの回数と頻度; 塗布から機器の起動までの時間 測定や熱解析を行わずに、近接する熱源の温度をそのまま接着剤の温度として使用しないでください。アルミ表面、グラスファイバーの厚み、空気層、および機器の形状により、接着層が異なる温度を受ける可能性があります。 連続制限と短期制限は別々に記載する必要がある 短時間の耐熱性は、連続使用温度を示すものではありません。接着剤は、数ヶ月にわたる作業に耐えられる温度よりも、数分または数時間であれば、より高い温度に耐えることができます。 技術データシートを確認する際は、次のような文言を探してください。 連続使用温度; 長期耐熱性; 短時間曝露; 間欠温度; 試験時間および試験基材。 温度の数値が1つしか表示されていない場合は、それが何を表しているのか尋ねてください。アルミニウム、グラスファイバー、接着剤、完成したアセンブリのすべてに同じように適用されると仮定しないでください。 基材が接着性能を左右する PSA(感圧性接着剤)は、基材と十分に接触する部分にのみ接着を形成します。滑らかで清潔な金属は、粗いホースカバー、テクスチャ加工された絶縁材、油分を含んだパイプ、または粉体塗装されたパネルとは異なる接着条件を示します。 接着剤を選択する前に、以下を確認してください。 基材の材質 表面仕上げと粗さ コーティングまたは塗装システム 表面の曲率 油分、離型剤、ほこり、または水分の存在 コンポーネントが移動、たわみ、または振動するかどうか 実験室の剥離試験でステンレス鋼によく接着するテープでも、テクスチャー加工されたゴムホース上では異なる挙動を示す可能性があります。適格性評価では、実際の製造表面または代表的な承認済みパネルを使用する必要があります。 表面処理は仕様の一部である 表面処理は、機器および接着剤の要件によって定義される必要があります。一般的な工業プロセスには、清掃、乾燥、およびしっかりとした圧力の適用が含まれる場合がありますが、承認された洗浄剤と方法は基材と適合している必要があります。 ホースの外被、ケーブルの絶縁被覆、塗料、またはプラスチック部品を損傷しないことを確認せずに、強力な溶剤を使用しないでください。また、洗剤、腐食防止剤、または離型剤からの残留物が接着を妨げないかどうかを確認してください。 反復生産の場合は、以下を記録してください。 承認された洗浄材料。 乾燥要件。 許容可能な表面状態。 塗布圧力またはローラー方法。 負荷または加熱前の最小保持時間。 曲面ホースやケーブルへの接着には追加の検討が必要である 粘着剤付きテープが円筒形の部品に巻き付けられる場合、接着層は、端部や重なり部分でテープが剥がれようとする傾向に抵抗しながら、曲率に追従することが求められます。 小径、きつい曲げ、および柔軟な部品は、接着部への応力を増加させる可能性があります。動きや振動も、テープの端部に繰り返し剥離荷重をかける原因となります。 巻き付け設置の場...
    続きを読む
一ページ目 1 ... 5 6 7 8 9 ... 94 最後のページ
[  の合計  94  ページ数]
伝言を残す

伝言を残す

    質問や提案がある場合は、私たちにメッセージを残してください、私たちはできるだけ早く返信します!

ホーム

製品

について

接触

上