Anhui Parker New Material Co.,Ltd
ISO9001      IATF16949

insulation blanket manufacturer

ニュース

  • 火花、スパッタ、スラグ、溶融金属用ヘビーデューティー溶接用ブランケット
    火花、スパッタ、スラグ、溶融金属用ヘビーデューティー溶接用ブランケット Oct 08, 2026
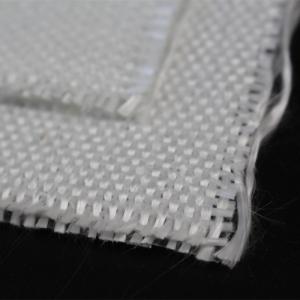
    ヘビーデューティーな溶接用ブランケットは、何が接触するか、その素材が表面にどれくらいの時間留まるか、そして下部で何を保護する必要があるかに基づいて選択する必要があります。飛散する研削火花、繰り返される溶接スパッタ、高温の切断スラグの堆積は、同等の曝露条件ではありません。 過酷な作業には、まず曝露条件と必要な保護機能から検討してください。その上で、生地、コーティング、仕上げ構造、および裏付けとなる試験情報を指定します。高温数値や重い生地重量だけで、溶融金属との接触に対する適合性を判断することはできません。 BSTFLEXは以下を製造しています:工業用溶接ブランケット複数の素材構造で、カスタム寸法や加工オプションにも対応しています。このガイドでは、火花、スパッタ、スラグ、その他の過酷な高温作業条件に向けてブランケットを注文する前に、購入者が確認すべき事項を説明します。 発注書における「ヘビーデューティー」の意味とは? 「ヘビーデューティー」は完全な仕様ではなく、初期の記述として扱ってください。提案された製品がどのような条件で評価されているか(高温素材の種類、設置位置、曝露時間、ブランケットの背後や下部に必要な保護)をサプライヤーに確認してください。 完全な要件には、機械的な使用状況への対応も含まれます。頻繁な位置変更、機器の端部との接触、繰り返しの折り畳みは、温度定格だけでは説明できない負荷をもたらします。完成したブランケットには、熱性能、生地の完全性、および取り付け構造の適切な組み合わせが必要です。 同じ「ヘビーデューティー」という記述があるからといって、製品が同等の保護性能を提供すると想定しないでください。価格を比較する前に、文書化された適用限界と完成品の仕様を比較してください。 火花、スパッタ、スラグ、溶融金属:曝露条件の定義 曝露 記述すべき内容 主な購入時の質問 火花および研削粒子 粒子の流れ、頻度、方向、およびバリアへの近接度バリア 選択した構造は、提案された位置でこれらの粒子を遮断するのに適していますか? 溶接スパッタ 液滴のサイズ、頻度、ワークピースの材質、および堆積物が生地に残るかどうか 製品は一般的な耐熱性ではなく、実際のスパッタ曝露に対して評価されていますか? 高温スラグまたは切断破片 プロセス、概算の堆積サイズ、到着時の状態、および作業中の蓄積 指定されたアセンブリは、この曝露に対して貫通を防ぎ、熱伝達を制限できますか? 溶融金属の飛散または大規模な流出 金属または合金、温度、推定数量、および接触時間 文書化された用途はこの事象をカバーしていますか?それとも別のエンジニアリングされた保護システムが必要ですか? 溶接スパッタは、溶接中に放出される溶融材料の液滴で構成されます。溶接スラグは異なります。フラックスを使用するプロセスでは、フラックスおよび関連する反応生成物から形成されます。切断スラグと呼ばれる破片は、さらに組成が異なる場合があります。単に「スラグ」という言葉だけでなく、プロセスと材質をサプライヤーに伝えてください。 スパッタと溶融金属は、相互に排他的なカテゴリではありません。溶融液滴は溶融材料曝露の一形態ですが、断続的な液滴と持続的な流出では負荷が異なります。有用な区別は、材質、量、および接触時間です。 小さな火花であっても発火源になり得ます。曝露を「散発的な火花」と分類したからといって、可燃物や隠れた開口部を保護せずに放置する理由にはなりません。 耐貫通性と熱伝達の両方を確認する ブランケットは見た目には無傷であっても、下部の表面に熱を伝達する可能性があります。したがって、機器保護において穴がないことは評価の一部に過ぎません。 利用可能な試験が、貫通、熱伝達、および曝露された生地の状態について何を明らかにしているかを尋ねてください。また、保護対象のアイテムを特定してください。塗装パネル、ケーブルジャケット、その他の温度に敏感なコンポーネントは、一般的な可燃物が発火するレベルよりも低い許容温度を持っている場合があります。 同じ材質と開始温度であれば、より大きな高温堆積物の方が小さなものよりも多くの熱エネルギーを含んでいます。また、接触時間が長いほど、保護アセンブリにより多くの熱が伝わります。これらが、溶接アークや切断炎の温度だけに頼るのではなく、堆積物のサイズと接触時間を記述すべき理由です。 製品固有のサービス情報と関連する試験条件を要求してください。繊維の融点を完成したブランケットの作業温度として使用しないでください。当社の高温溶接用ブランケット選択ガイドは、連続曝露、短時間曝露、およびコーティング限界の違いを説明しています。 水平方向のスラグ曝露には個別の評価が必要 溶接ステーションの横にある吊り下げ式バリアと、切断作業の真下にあるカバーを検討してください。吊り下げ式バリアでは、一部の粒子は表面に接触しても落下します。水平カバーでは、高温の堆積物が素材に接触したままになる可能性があります。これらの設置は、一方の一般的な製品説明を他方に転用して承認すべきではありません。 ドレープ状のブランケットは、高温の素材を保持するポケットや折り目を作ることもあります。発注書でブランケットを「垂直」または「水平」と呼んでいるかどうかだけでなく、実際の設置形状を確認してください。バリアから落下する粒子であっても、安全に制御された目的地が必要です。 溶接パッドが必要となる場合 溶融物質への激しい水平方向の曝露には、溶接パッドとして評価された製品、またはその用途向けに設計された別の保護システムが必要になる場合があります。ヘビーデューティーと記載されたブランケットがこの能力を備えていると想定しないでください。 プロジェクトで特定の試験分類や承認が求められる場合は、正確な製品識別、構造、および許可された用途を確認してください。カーテンの分類を、激しい水平方向の曝露に対する適合性の証明として扱うべきではありません。同様に、見積書上の「パッド」という言葉は、裏付けとなる文書の代わりにはなりません。 激しいスパッタおよびスラグに対する材料の選択 シリカ繊維溶接ブランケット シリカ繊維は過酷な熱曝露の候補となりますが、シリカ含有量だけで完成したブランケットの性能が決まるわけではありません。グレード、生地重量、織り方、厚さ、およびあらゆる処理を、意図する用途と併せて検討してください。 BSTFLEX シリカ繊維溶接ブランケットには、異なる布構造とカスタム仕上げ寸法が含まれます。ヘビーデューティーなシリカ溶接ブランケットを依頼する際は、曝露が断続的なスパッタなのか、滞留する高温スラグなのか、あるいは別の溶融物質の状態なのかを特定してください。 接合されたパネルについては、検討時に縫製デザインを含めてください。縫製されていない布のサンプルだけでは、縫い目、ヘム、取り付けポイントを含むアセンブリに関するすべての疑問に答えることはできません。 コーティングされたガラス繊維およびシリコンコーティングされたシリカ コーティングされた生地を使用すると、購入者は基礎となる繊維だけでなく、表面特性も指定できま...
    続きを読む
  • 炉およびオーブン扉用グラスファイバー・ラダーテープ:ボルト穴の間隔と取り付け
    炉およびオーブン扉用グラスファイバー・ラダーテープ:ボルト穴の間隔と取り付け Oct 08, 2026
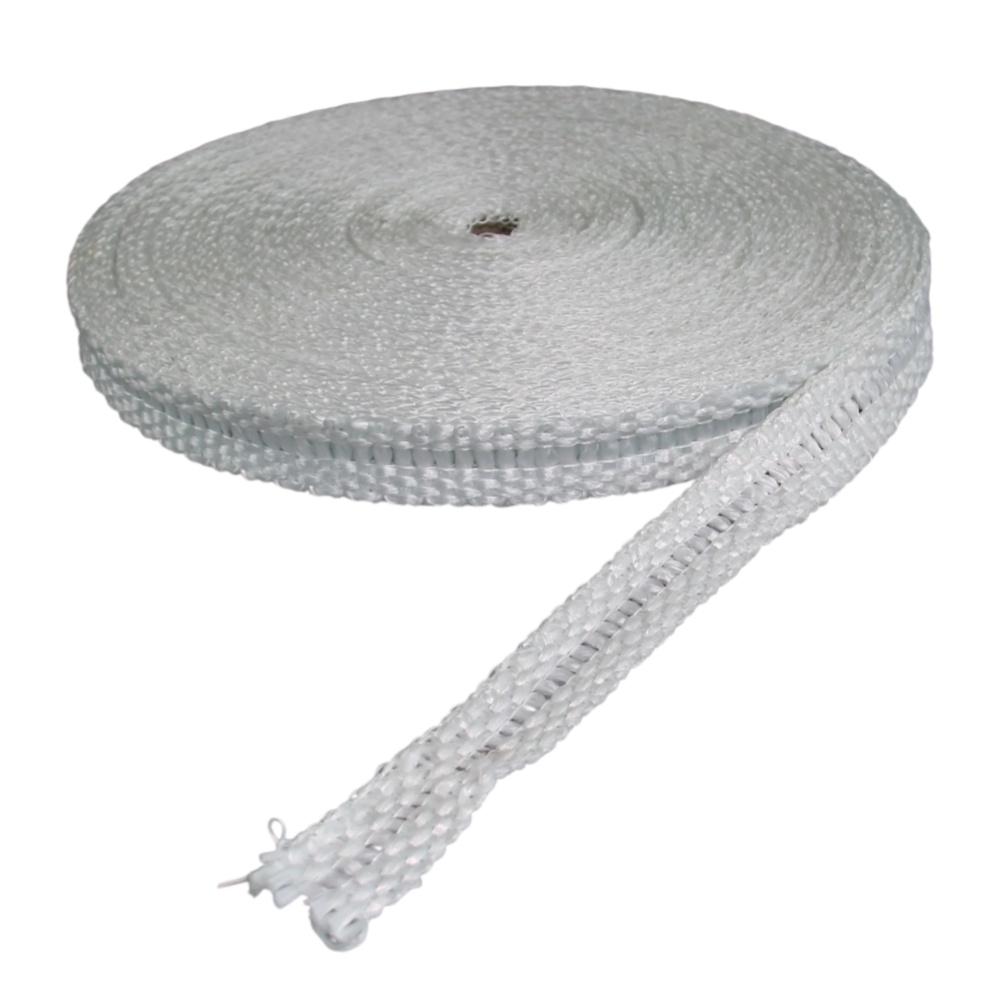
    交換用の炉扉用ラダーテープは、古いテープの幅と合わせても、固定具の周囲でうまくフィットしないことがあります。不足している情報は、多くの場合、ボルトの配置、中央のラダー(はしご)部分の幅、または扉を閉じた後に確保できる厚みです。 織物ガラス繊維ラダーテープは、固定用のボルトやネジを通すために、中央の縦糸を意図的に抜いた耐熱テキスタイルです。この構造は、ガラス繊維ドロップワープテープやボルト穴用テープとも呼ばれます。織り目が開いているため固定しやすくなっていますが、製品名が工場でパンチ加工された穴のパターンを規定しているわけではありません。 BSTFLEX ガラス繊維ラダーテープは、工業用炉やオーブンのシール詳細向けに供給されています。機器の図面と代表サンプルを使用して、テープがどのようにフィットし、保持され、接触面に接するかを確認してください。 ラダーテープには固定のボルト穴間隔がありますか? ドロップワープ構造自体は、固定のボルトピッチを定義するものではありません。ボルトピッチとは、機器上の留め具間の中心間距離のことです。ラダー部分はテキスタイルの特徴であり、これらは別々の仕様です。 中央部は必ずしも障害物のないスロットではありません。縦糸がない領域でも、横糸が残っている場合があります。目に見える織り目の繰り返しを、ドリル穴の指定間隔と解釈しないでください。実際の中心部の構造とメーカーの取り付け方法を確認してください。 固定ゾーンは留め具に対応できますが、すべてのボルト径、間隔、またはオフセットにフィットするとは限りません。正確な位置に穴を開けたプレフォーム加工が必要な場合は、それを別途検討が必要な製造要件として特定してください。ラダーテープのロールがすでにその要件を満たしていると想定しないでください。 テープを選択する前に留め具の配置を測定する 承認された図面から、または測定のために安全な状態にした機器から寸法を記録してください。直線状の保持ストリップの端などを基準点(データム)として設定し、その基準から各ボルトの中心位置を特定します。中間のボルト間の繰り返し距離だけでなく、最初と最後の留め具も含めてください。 測定 記録すべき情報 ボルトまたはスタッドの直径 固定配置内のスリーブやショルダーを含め、テキスタイルを通過しなければならない直径。 ボルトピッチと端部のオフセット 中心間距離、ボルトの数、およびストリップの各端から最も近いボルト中心までの距離。 留め具の列の位置 接触面にわたる列の位置。利用可能な座面の幅の中央にあるとは想定しないでください。 テープおよび中央セクションの幅 テープ全体の幅、中央のラダーセクションの幅、および両側に残る織物部分の幅。 接触面とリテーナー 使用可能な座面幅、保持ストリップの形状、支持面、および障害物。 厚みと扉のクリアランス 必要な公称厚み、取り付け後の厚みまたは圧縮要件、および扉を閉じた時のクリアランス。 ボルト間隔の記録であり、標準的なテープ仕様ではない 例えば、450 mmの直線状取り付けストリップで、一方の端から25、125、225、325、425 mmの位置に5つのボルト中心がある場合を考えます。この配置には、100 mmの中心間隔が4つと、25 mmの端部オフセットがあります。これは機器の形状を記録したものであり、100 mmごとに穴が開けられたラダーテープを供給することを指定するものではありません。 間隔が不均一な場合は、すべての中心位置をリストアップしてください。長方形の扉の場合は、各辺とその角の移行部分の寸法を測定してください。角を横切る直線距離は、テープが通る予定の経路に沿った距離とは異なります。 中央の開口部を座面に合わせる 中央のラダーセクションと織物のサイドバンドを合わせて確認してください。固定ゾーンが広い方が常に良いとは限りません。ストリップには、意図した接触面で適切に支持された材料が必要です。織物部分が適切に座面に収まった状態で、留め具の列がラダーセクションと一致することを確認してください。 試用サンプルを次の固定位置に届かせるためだけに、テープを横に引っ張ったり、縦に伸ばしたりしないでください。不一致がテープの構造によるものか、ボルト列のオフセットによるものか、あるいは機器の寸法によるものかを確認してください。留め具をフィットさせるために織物のサイドバンドを切断することは、日常的な調整として扱うべきではありません。 保持金具がテキスタイルにどのように負荷をかけるかを確認してください。固定配置は、サポートされていない中央の開口部に負荷を集中させるのではなく、意図した材料を保持するものであるべきです。テープを承認する前に、その詳細を機器設計者と解決してください。 公称厚みと取り付け後の圧縮を区別する 柔らかい織物テープの公称厚みは、必ずしも閉じて負荷がかかった状態の接合部での厚みとは限りません。サンプルを比較する際は、厚みをどのように測定するかについて合意し、必要な条件(供給時の状態、規定の測定荷重下、または組み立て後の状態)を特定してください。 古いストリップは経路や構造を特定するのに役立ちますが、摩耗や圧縮された厚みは、それだけで信頼できる交換仕様にはなりません。元の図面を参照するか、元の要件が不明な場合は試用フィットを承認してください。 「ガラス繊維ラダーテープ」という言葉によって確立された普遍的な圧縮率や締め付けトルクはありません。また、テープを保持するボルトと、扉を閉じてシールを圧縮する金具を区別してください。組み立ての承認された負荷要件に従ってください。圧力フランジガスケットの表からトルク値を炉扉用ストリップに転用しないでください。 取り付け:最終固定の前に経路全体を確認する 機器を準備し、座面を点検してください サイトで承認された隔離、冷却、および安全なアクセス手順を使用してください。可動式のドアやパネルの周囲で作業する前に、それらを固定してください。古いテキスタイルを取り除き、新しいストリップを準備する際は、関連する材料取り扱い説明書に従ってください。 座面、スタッド、およびリテーナーに損傷、バリ、または位置のずれがないか点検してください。一貫した接触を妨げる可能性のある欠陥は記録してください。歪んだフレームや損傷した閉鎖部に対する未承認の修正として、テープを余分に重ねて厚みを出さないでください。 複数の留め具の上にサンプルを仮合わせしてください 選択した基準点から開始し、生産バッチをカットする前に、いくつかの固定位置にわたって代表的な長さを確認してください。アクセスしやすい直線部分だけでなく、最も困難なセクションを含めてください。 サプライヤーが承認した方法を使用して、留め具の周囲に中央セクションを取り付けてください。取り付けの際に支持側の糸を切断する必要がある場合、鋭利なネジ山に対してテープを無理に押し付ける必要がある場合、または次の位置に届かせるためにテープを伸ばす必要がある場合は、作業を中止してください。意図したハードウェアを所定の位置に配置した状態で、位置合わせ、支持幅、およびクリアランスを確...
    続きを読む
  • 編組対ニット・ファイヤースリーブ:どちらの構造を選ぶべきか?
    編組対ニット・ファイヤースリーブ:どちらの構造を選ぶべきか? Oct 05, 2026
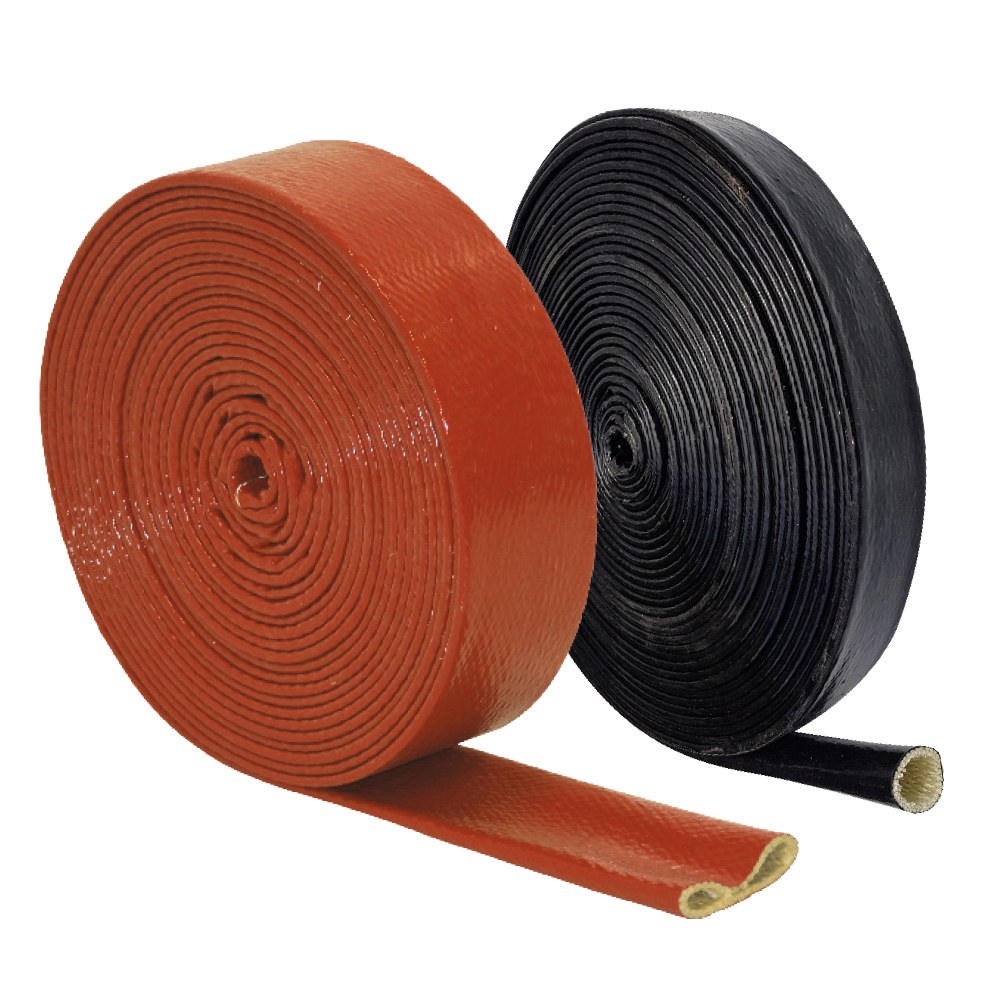
    編組(ブレード)およびニット(編み)構造の耐火スリーブは、内部のガラス繊維構造が異なっていても、外側は同じシリコンコーティングを施すことができます。編組耐火スリーブは糸を交差させて作られ、ニット耐火スリーブは糸をループ状に連結させて作られます。この違いは取り付け、曲げ、取り扱いの際に重要となりますが、どちらの完成品スリーブがより優れた熱保護性能を提供するかを決定づけるものではありません。 ルートが固定された量産用ホースアセンブリの場合、編組構造が実用的な出発点となります。曲げへの追従性やアセンブリ形状の変化が主な懸念事項である場合は、ニット構造の代替品を検討してください。最終的な選択は、構造の名称だけで判断せず、完成品スリーブの仕様と取り付けサンプルに基づいて行ってください。 「BSTFLEX fire sleeve range」には、ホース、ケーブル、ワイヤー、流体ライン保護のための両方の構造が含まれています。本ガイドでは、いずれかのタイプを生産用に承認する前に比較すべき点について説明します。 編組耐火スリーブとニット耐火スリーブの違いとは? 編組ガラス繊維構造 編組耐火スリーブでは、ガラス繊維の糸がチューブの周囲で交差するパターンで編まれています。シリコンコーティングが施される前のテキスタイル構造は、編組の形状と糸の密度によって決まります。 密に構成された編組は、取り扱いや組み立てに適したコンパクトな筒状のボディを提供できます。編組=硬いというわけではなく、伸縮性のある編組構造も存在します。完成したシリコンコーティング済みスリーブの許容膨張率は、コーティングされていない編組から推測するのではなく、その製品ごとに確立される必要があります。 「BSTFLEX EFRS braided silicone fiberglass fire sleeve」は、編組ガラス繊維基材とシリコンゴムを組み合わせたもので、ホース、ワイヤー、ケーブル、ラインの保護用として提供されています。 ニットガラス繊維構造 ニット耐火スリーブでは、糸は編組のような交差パターンではなく、連結されたループを形成します。ループ形状の変化により、テキスタイルは変形し、その下のコンポーネントに追従することができます。ニット構造は柔軟性に寄与する要素の一つであり、それだけで柔軟性のすべてが規定されるわけではありません。 「BSTFLEX knitted fire sleeve」は、シリコンゴムコーティングを施したニットガラス繊維を使用しています。追従性や取り付けの柔軟性が重要なアセンブリにおいて検討すべき選択肢です。 編組耐火スリーブ vs ニット耐火スリーブ:実用的な比較 選択要因 編組耐火スリーブ ニット耐火スリーブ ガラス繊維構造 筒状のボディの周囲で糸が交差している。 糸が連結されたループ状に形成されている。 評価対象製品 必要な寸法と組み立てプロセスに適合した筒状の編組。 必要な追従性とルーティングに適合したループ状の基材。 曲げと取り扱い 完成したコーティング、壁厚、編組を総合的に評価してください。編組スリーブも柔軟性を持つ場合があります。 完成したコーティング、壁厚、ニットを総合的に評価してください。ニットという名称だけで曲げ性能を判断することはできません。 継ぎ手への通過 コーティング済み製品の有効内径と許容膨張率を確認してください。 有効内径と許容膨張率を確認してください。無制限に伸縮すると想定しないでください。 熱性能 選択した製品の定格および該当する試験結果を使用してください。 選択した製品の定格および該当する試験結果を使用してください。 OEM生産 寸法、カット長、取り付け順序、バッチ要件を承認してください。 長さと直径を測定する条件を含め、同様の要件を承認してください。 端部アクセスなしでの取り付け 従来の閉じたチューブには、アクセス可能な取り付け経路が必要です。 従来の閉じたチューブにも、アクセス可能な取り付け経路が必要です。 この比較を使用してサンプルを絞り込んでください。これはすべての編組およびニット製耐火スリーブのランキングではありません。壁の構造やコーティングが異なれば、結果が変わる可能性があります。 編組耐火スリーブはいつ選ぶべきか? プロジェクトで明確な管状構造が求められ、保護対象のアセンブリの寸法が一定である場合は、編組耐火スリーブから検討を始めてください。例えば、OEMホース組立業者は、ホースの図面、スリーブの切断長、および計画された継手取り付け順序と照らし合わせて、EFRSシリーズを評価できます。 サンプルがホースに沿ってどのように送られるか、曲げ部分でどのように収まるか、そして仕上げられた端部が所定の位置に留まるかどうかを比較してください。保護対象のセクションが長い場合は、短いサンプルだけで製品を承認するのではなく、意図した長さで試用してください。 編組構造は、承認された図面や認定によって明示的に要求されている場合にも正しい選択です。公称内径や宣伝されている温度が似ているという理由だけで、ニット製スリーブを代用しないでください。代用は実際の要件と照らし合わせて検討する必要があります。 ニット製耐火スリーブはいつ選ぶべきか? 取り付けにおいて適合性が特に求められる場合は、ニット製耐火スリーブを評価してください。例としては、複数のコンポーネントの周囲を通るホース、断面が局所的に変化するケーブル束、またはスリーブの硬さによって取り付けが困難になるアセンブリなどが挙げられます。 編組の試用で使用したものと同じアセンブリで、ニット製サンプルを比較してください。過度な束ねが生じることなく経路に沿うか、コーティングが損傷していないか、配置後に必要な被覆が維持されているかを確認してください。 可動機器の場合は、意図した動きを評価に含めてください。手で簡単に曲げられるスリーブが、繰り返しの動作によるサービス環境で必ずしも許容可能な性能を示すとは限りません。初期の柔らかさを耐久性の結果として扱うのではなく、機器の負荷から必要な試験条件を設定してください。 曲げの柔軟性と継手への拡張性を分けて考える 「スリーブは経路に沿って曲がるか」と「継手を通過できるか」という2つの質問は、しばしば混同されます。これらには個別の確認が必要です。スリーブはきついカーブに沿うことができても、大きなコネクタを通過させるための十分な開口部がない場合があります。 実際のホースまたは束の外形寸法と、取り付け経路上の最大の箇所を記録してください。ホース本体が最大のセクションであると想定するのではなく、フェルール、ナット、コネクタ、エルボを確認してください。 例えば、38 mmの継手を持つ25 mmのホースを想定してください。公称29 mmのスリーブがニット製であるという理由だけで承認すべきではありません。その使用可能な開口部と許容される拡張性は、仕上げられたスリーブを損傷することなく継手を収容する必要があります。より大きなチューブを選択する場合は、より細いホースに沿った結果としてのフィット感も確認する必要があります。 新しいアセンブ...
    続きを読む
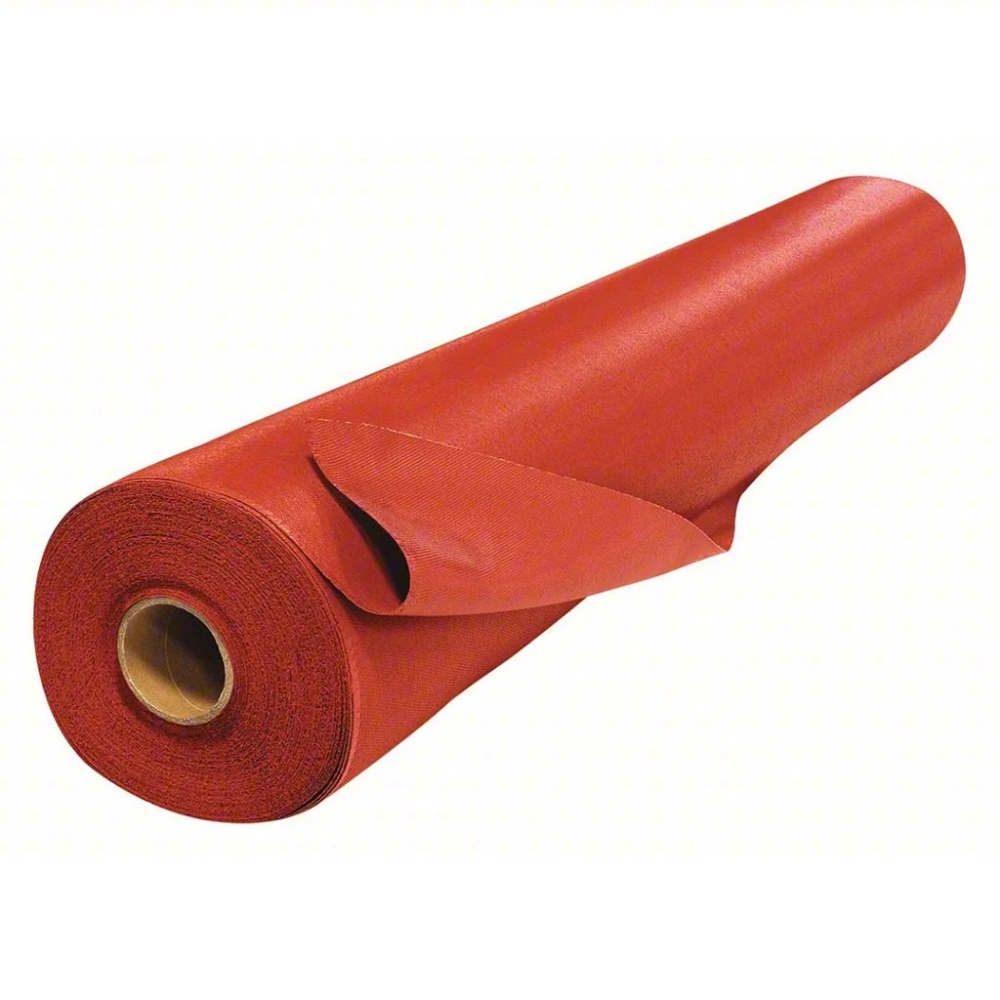
  • 溶接用ブランケットのロール対定尺溶接用ブランケット:バイヤーはどちらの形式を選ぶべきか?
    溶接用ブランケットのロール対定尺溶接用ブランケット:バイヤーはどちらの形式を選ぶべきか? Oct 05, 2026
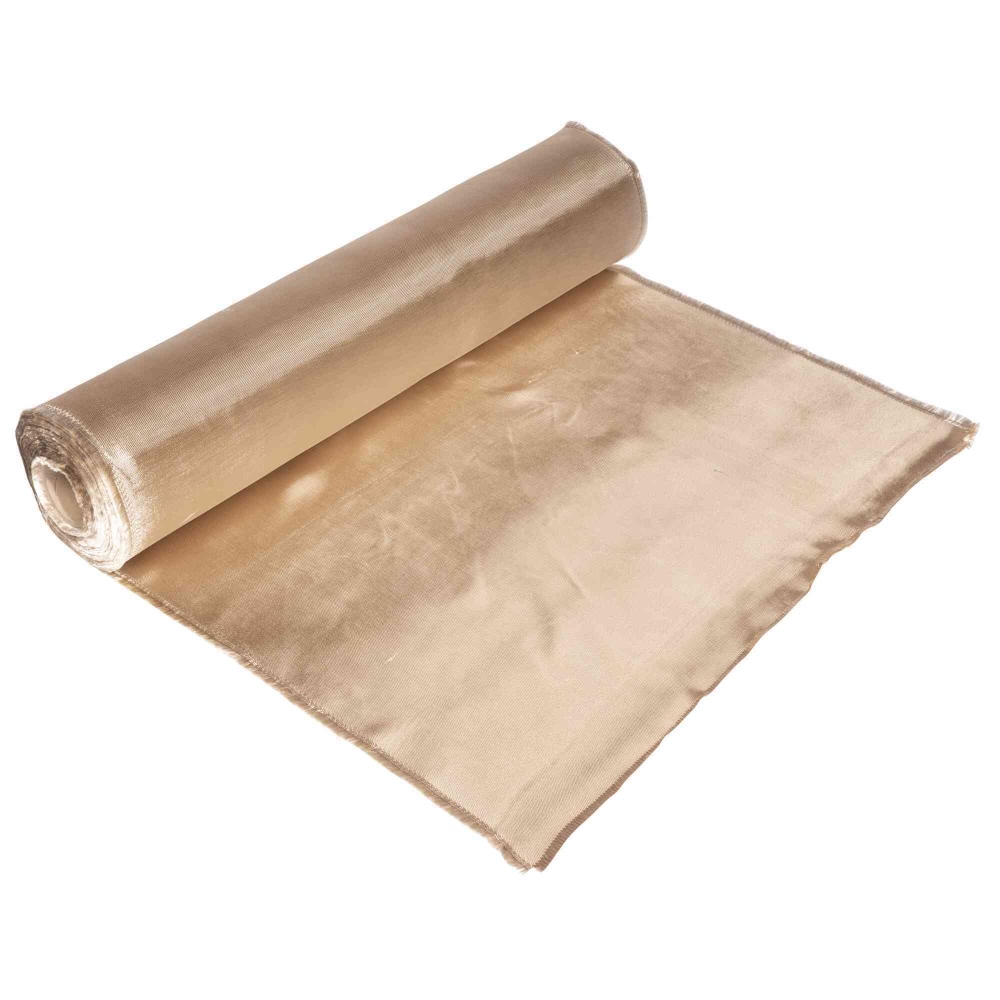
    溶接用ブランケットのロールは、切断や加工を購入者の管理下で行うことを可能にします。完成品の溶接用ブランケットは、合意された寸法、端部の構造、取り付けの詳細をサプライヤーの作業範囲に含めるものです。どちらの購入方法が適しているかは、貴社がどのような作業を行う設備を備えているか、また出荷品が到着した際に何が準備されている必要があるかによって決まります。 繰り返し需要があり、実行可能な切断計画があり、材料の仕上げや検査を行うリソースがある場合は、ロール製品を選択してください。現地の加工を手配することなく、合意された仕様に基づいて個別の製品が必要な場合は、既定サイズまたはカスタム仕上げのブランケットを選択してください。 BSTFLEXは以下を供給します:溶接用ブランケットのロール素材および完成品の工業用溶接ブランケット。どちらのルートも、必要な素材と熱作業の条件から始まります。どちらの供給形態も、温度定格を確立したり、不適切な生地をその作業に適したものに変えたりするものではありません。 ロール製品、カットパネル、完成品ブランケットは異なる注文です 溶接用ブランケットのロールとは、その後の切断や加工のために、合意された幅と長さで供給される材料のことです。注文時には、使用可能な幅、長さの許容範囲、端部の状態、および継ぎ目や別々の長さのものが許容されるかどうかを定義する必要があります。見積もられたロールに途切れのない1本の長さが含まれていると、確認なしに想定しないでください。 カットパネルとは、指定された寸法で供給されるピースのことです。切断のみでは、端部がヘム加工、補強、またはグロメット(ハトメ)の取り付けがされていることは確認されません。あらかじめカットされた溶接用ブランケット材料の見積もりには、どの仕上げ作業が含まれているかを正確に記載する必要があります。 既定サイズの溶接用ブランケットは、合意されたサイズの個別アイテムとして注文されます。完成品ブランケットとして見積もられる場合、指定された縫製、補強、および取り付け作業が出荷前に完了している必要があります。既定サイズは必ずしも在庫があることを意味するわけではなく、カタログの寸法に注文を限定するものでもありません。 溶接用ブランケットのロールと既定サイズブランケットの比較:購入の比較 購入に関する質問 溶接用ブランケットのロール製品 既定サイズまたはカスタム仕上げのブランケット 何を購入しますか? 指定された幅と長さの材料 合意された完成仕様に基づいて作られた個別のブランケット 誰が加工を手配しますか? 購入者または指定された加工業者(追加サービスが含まれている場合を除く)(前項の続き) サプライヤーが注文書に記載された加工を完了します サイズのばらつきはどのように扱われますか? 購入者の裁断計画および利用可能なロール幅を通じて サイズスケジュールまたは承認済み図面を通じて どのようなコスト基準が有用ですか? 裁断歩留まり、仕上げ、検査、梱包後のコスト 合意された配送コストを含む、検収済みの完成ブランケット1枚あたりのコスト 受領時に何を確認する必要がありますか? 材料の同一性、使用可能な寸法、状態、および合意された文書 材料の同一性、仕上がり寸法、加工、付属品、および数量 使用準備が整ったと判断する基準は何ですか? 配送に加え、現地での加工、検査、および現場での検収 配送に加え、受入検査および現場での検収 溶接用ブランケットのロール製品が適している場合 加工業者が同じ材料グレードから複数のパネルサイズを製造する場合、ロールでの供給を検討する価値があります。注文全体を1つの完成サイズに固定するのではなく、注文が届くたびに材料を割り当てることができます。 この取り決めは、裁断、適切な縫製設備、端の仕上げ、および検査がすでに業務の一部となっている場合に最も効果的です。ロールを購入してもこれらの作業がなくなるわけではなく、購入者の生産計画に組み込まれることになります。 加工サービスを提供する産業用販売代理店にとって、ロール材料は現地のカスタム注文に対応できます。梱包された製品を受け取って再販するだけの販売代理店の場合、追加の設備、人件費、品質管理の要件が、その柔軟性を上回る可能性があります。 注文前に、パネルサイズの組み合わせの可能性を検討してください。端材は、現実的かつ適切な用途がある場合にのみ購入価値があります。棚に残っている材料を自動的に使用可能な歩留まりとしてカウントすべきではありません。 完成済みの溶接用ブランケットの方が適している場合 完成済みのブランケットは、受け入れ側が加工用の材料ではなく、識別可能な製品を必要とする場合に検討する価値があります。例としては、計画的なシャットダウンのためにパネルを購入するメンテナンス業者、個別に梱包された商品を注文する販売代理店、または同じ図面に基づいて繰り返しカバーを購入するOEMなどが挙げられます。 これらのケースでは、合意された仕上がり寸法、ヘム(縁)、縫い目、補強、およびハトメのパターンに関する責任を1つのサプライヤーに負わせることができます。購入者は引き続き仕様を承認し、納品されたブランケットが意図した設置に適しているかを確認する必要があります。 BSTFLEXでは、6x6、6x8、8x8、10x10フィートのブランケットに加え、その他のカスタムサイズも製造可能です。これらは基準寸法であり、利用可能なサイズ範囲を制限するものではありません。後でカットするつもりで大きめのブランケットを選ぶのではなく、加工後の必要な寸法を指定してください。 ロール価格とピース価格ではなく、合格品1枚あたりのコストで比較する 線形メートルあたりの価格を、完成品ブランケット1枚あたりの価格と直接比較することはできません。まずは材料のグレード、使用可能なロール幅、そしてカット計画によって得られる合格品の枚数を確定させてください。 ロールからの加工については、材料の着地コスト、カット工賃、糸、端の補強、取り付け金具、縫製、検査、梱包、および手直しにかかる費用を含めてください。その合計を、ロールから取れる理論上の長方形の数ではなく、合格した完成品ブランケットの枚数で割ってください。 完成品での供給については、同じ材料および完成品要件に対する納入価格を比較してください。個別の梱包、ラベル、書類、および特別な検査が含まれているかを確認してください。見積もりが安い場合は、単に作業工程が少ないだけかもしれません。 カット歩留まりが計算をどのように変えるか 材料のみの単純な比較では、使用可能な平方メートルあたりの実質的な生地コストは、購入した平方メートルあたりの価格を使用可能な歩留まりで割ったものと等しくなります。 例として歩留まりを80%とした場合、加工前の使用可能な平方メートルあたりの材料コストは、購入価格の1.25倍になります。これは算術的な例であり、BSTFLEXの歩留まり予測や予想される廃棄物に関する主張ではありません。 2つの供給ルートを比較するには、試行カットのレイアウトと現実的な生産コストを使用してください。ロールが自...
    続きを読む
  • 伸縮継手用シリコンコーティング・グラスファイバー生地:バイヤーは何を指定すべきか?
    伸縮継手用シリコンコーティング・グラスファイバー生地:バイヤーは何を指定すべきか? Oct 03, 2026
    伸縮継手(エキスパンションジョイント)用のシリコンコーティングされたガラス繊維布は、アセンブリ内での位置、その層の温度、プロセス媒体、圧力条件、および動きの要件によって指定する必要があります。布の厚さとコーティング面は仕様に含まれますが、どちらも完成した継手の性能を決定づけるものではありません。 「高温ダクト用のシリコンガラス繊維布」という要求では、いくつかの購入決定が未解決のままになります。購入者は製造用のロール材を注文しているのでしょうか、それとも交換用のフレキシブルベルト、あるいはコネクタ一式を注文しているのでしょうか。シリコン面がプロセスガスに接触するのか、それとも他の保護層の背後で外部カバーを形成するのでしょうか。 BSTFLEXは以下を供給しています:シリコンコーティングされたガラス繊維布(産業用製造向け)および非金属製布製伸縮継手(用途別のダクト接続向け)。供給範囲と動作条件を最初に確立することで、結果として得られる見積もりの比較が容易になります。 まずは布層の特定から始める シリコンコーティングされたガラス繊維は、適切な熱風コネクタや、複合伸縮継手の外側カバーとして検討できます。これらは異なる役割です。空気流に直接さらされる材料はその暴露条件を満たす必要がありますが、外部カバーは実際にその場所に到達する条件に合わせて選択する必要があります。 設計者に、断面図上で提案されている布を特定するよう依頼してください。それはフレキシブルな壁でしょうか、外側の保護層でしょうか、それとも認定されたシール構造の一部でしょうか。断熱層は熱伝達を低減し、化学的バリアは媒体から保護し、外側カバーは外部暴露に対処します。1種類のコーティング布がこれら3つの機能をすべて果たすと想定しないでください。 基材とコーティングの背景については、以下を参照してください:シリコンコーティングされたガラス繊維布とは何か、またそれはどこで使用されるのか? プロセス温度と布の温度を分けて考える 通常のガス温度、設計温度、および短時間の変動(その期間と予想される頻度を含む)を提供してください。シリコンコーティング層で予想される温度を個別に特定してください。その値が不明な場合は、すべての層にガス温度を割り当てたり、外側が冷たいままであると想定したりするのではなく、熱レビューを依頼してください。 選択されたグレードの完成布としての定格が、その使用を左右しなければなりません。裸のガラス繊維に対して提示された温度は、シリコンコーティング、製造された継ぎ目、または完成した伸縮継手の許容温度を確立するものではありません。 周囲の条件、近くの放射熱源、および提案されている断熱配置をレビューに含めてください。継手設計者の承認なしに外部断熱材や密閉式のウェザーカバーを追加しないでください。放熱の変化は、フレキシブル要素とその取り付け部分の温度を変化させる可能性があります。 起動および停止条件を含む媒体を説明する クリーンな熱風と湿った産業用排ガスは、互換性のある環境ではありません。シリコンの耐候性を、腐食性の排ガス成分に対する一般的な耐性と解釈すべきではありません。シリコンの外側カバーが適切である一方で、別の材料がプロセス側の化学的バリアを提供する場合があります。 ガスの組成または利用可能なプロセス分析、湿気条件、予想される結露、粉塵負荷、およびガス速度を送ってください。安定した運転時だけでなく、洗浄や水洗いの暴露、および起動・停止時の条件も含めてください。 酸の結露や強力な化学物質が発生する可能性がある場合は、特定の媒体に対するバリア構造の適合性をサプライヤーに確認させてください。温度定格のみに基づいて、あるコーティング布を別の布に代用することを承認しないでください。コーティングの化学的性質の変化により、異なる継ぎ目、ラミネート、または全体的な層の配置が必要になる場合があります。 動作条件として動きと圧力を指定する 動き:単に「フレキシブル」とするのではなく、位置を説明する 軸方向の圧縮と伸長、関連する方向への横方向の変位、および該当する場合は角度やねじれの動きを個別に提供してください。図面に冷間時の設置位置と動作位置をマークしてください。どの動きが同時に発生し、継手がどのくらいの頻度でサイクルするかを明記してください。 布の引張強度は、動きの許容範囲ではありません。継手の利用可能なフレキシブルスパンと設置形状は、指定された変位に対応している必要があります。個別に提示された最大軸方向および横方向の動きが同時に利用可能であると想定しないでください。 圧力:真空および変動を含める 通常の圧力、設計圧力、および負圧条件を、明確な単位と明確なゲージまたは絶対参照を用いて記載してください。圧力の逆転、ファンに関連する脈動、およびその他の過渡的な条件を特定してください。 負圧はフレキシブル要素を内部コンポーネントに向かって引き寄せる可能性があり、圧力変動は繰り返しのフラッター(羽ばたき)を引き起こす可能性があります。これらの条件には、単にコーティングを厚くするだけでなく、アセンブリのレビューが必要です。設計者は、材料、クリアランス、および流動保護の必要性を総合的に評価する必要があります。 確認可能な布の仕様書を作成する サービス条件が確立されたら、提案されたシリコンコーティングガラス繊維布について以下の情報を要求してください。一般的な製品説明に頼るのではなく、合意された仕様書に受け入れ値、許容差、および試験方法を記録してください。 仕様項目 要求事項 材料の特定 グレードまたは材料コード、仕様の改訂、および承認された参照サンプルの特定。 ガラス繊維基材 基布の構造、織り方、関連する場合は糸の種類、およびコーティングされていない布の重量。 完成品の厚さ 公称厚さ、合意された許容差、および測定方法。 コーティング構成 片面または両面コーティング、各面の特定、および必要な設置方向。 コーティングおよび総重量 片面あたりの硬化シリコーンコーティング重量と完成した布地の重量(単位および許容差を含む)。 機械的特性 布地の両方向における関連する引張および引裂要件(試験方法および合格基準を含む)。 コーティングの完全性 用途に応じた、合意された接着性、表面欠陥、および屈曲に関する要件。 使用適格性 該当する温度および化学的適合性に関する情報(合意された経年変化やコンディショニング要件を含む)。 使用可能な寸法 使用可能なロール幅、ロール長、端部の余裕、および接合部や欠陥に関する制限。 納品記録 必要な検査書類、バッチ識別、および購入仕様書からの逸脱の確認。 完成重量をコーティング重量の代わりに使用しないでください。完成重量では、材料のうちどれだけがガラス繊維であるか、またシリコーンが両面にどのように分布しているかは分かりません。同様に、「両面コーティング」という言葉は、両面のコーティング重量が等しいことを保証するものではありません。 サンプルを完全な仕様書と照らし合わせて比較してください。色、厚さ、または表面の感触が似ているというだけでは、代替の伸縮継手用布...
    続きを読む
一ページ目 1 ... 11 12 13 14 15 ... 94 最後のページ
[  の合計  94  ページ数]
伝言を残す

伝言を残す

    質問や提案がある場合は、私たちにメッセージを残してください、私たちはできるだけ早く返信します!

ホーム

製品

について

接触

上